İçindekiler
GD&T pozisyon toleransı hesaplama nedir?
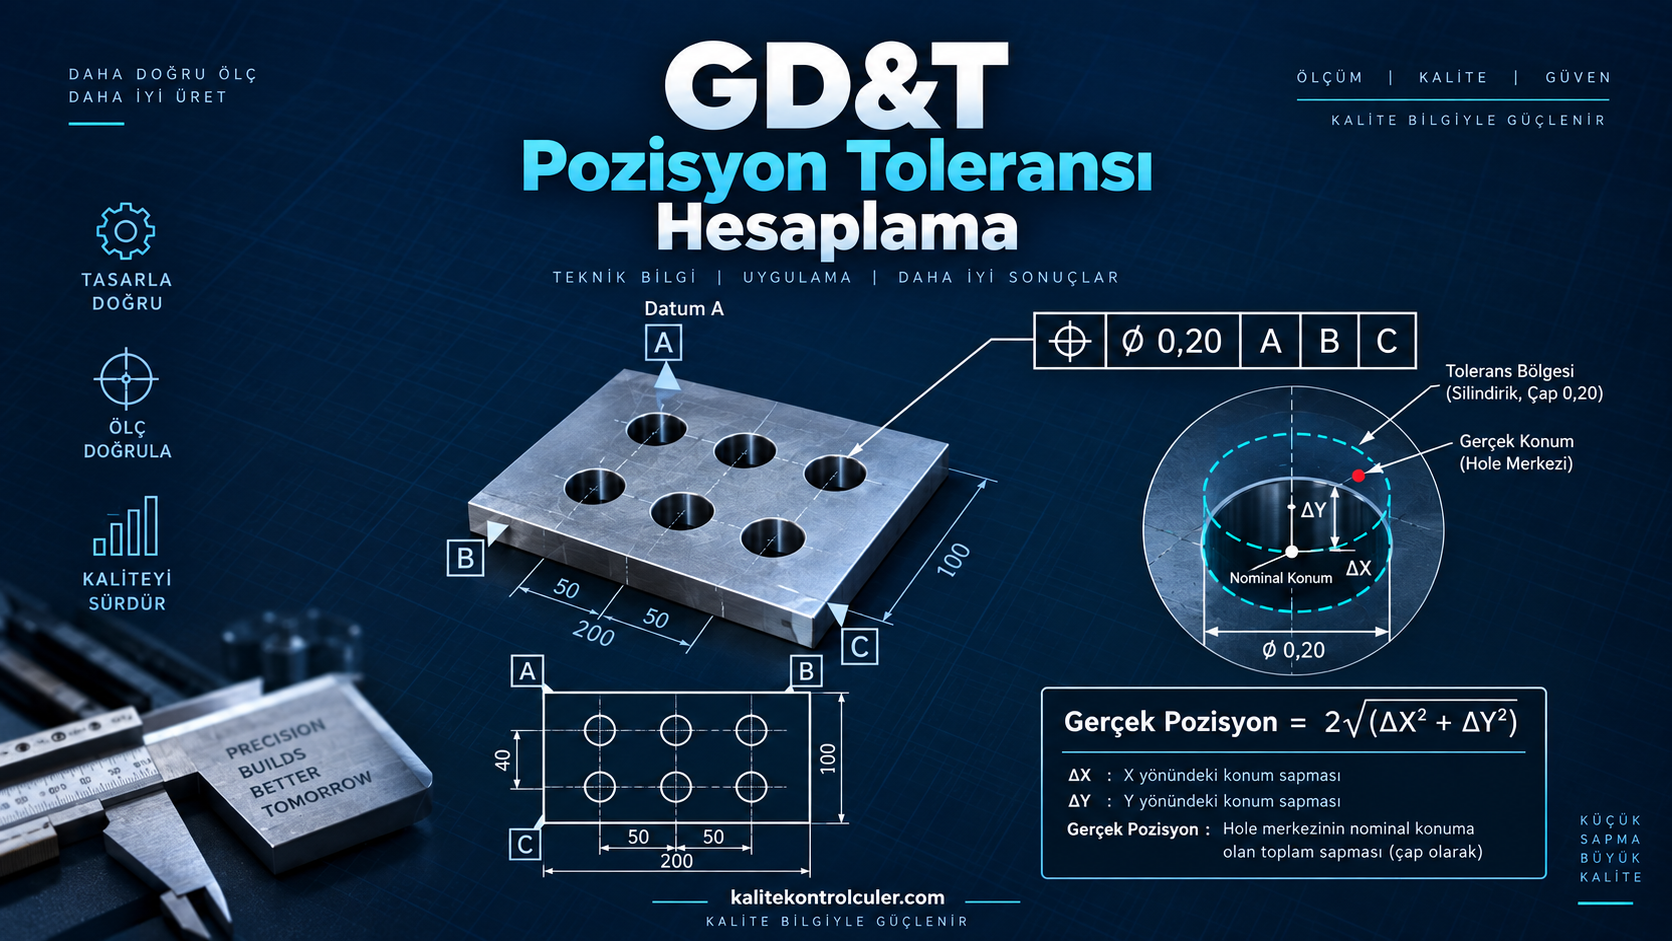
Pozisyon toleransı, bir boyut özelliğinin ekseninin, merkez düzleminin veya merkez noktasının; temel ölçülerle tanımlanan teorik doğru konuma ve belirtilen datum referans sistemine göre izin verilen sapmasını sınırlar. Bir deliğe çap sembolüyle pozisyon toleransı verildiğinde tolerans bölgesi çoğunlukla teorik doğru konum etrafındaki silindirik bir bölgedir. Kartezyen koordinatlarla yapılan temel GD&T pozisyon toleransı hesaplama işleminde X ve Y yönlerindeki sapmalar önce radyal uzaklığa dönüştürülür. Sonucun ikiyle çarpılmasının nedeni, özellik kontrol çerçevesindeki pozisyon toleransının çoğu delik uygulamasında yarıçap değil çap olarak belirtilmesidir. Bu kontrol; cıvata deliği düzenleri, pimler, burç yuvaları, rulman yatakları ve ortak datum eksenine göre konumlandırılması gereken eş eksenli özelliklerde işlevsel bir sınır oluşturabilir. GD&T pozisyon toleransı hesaplama sonucu; temel ölçüler, datum sırası ve varsa MMC/LMC değiştiricileri birlikte okunmadan tek başına kabul kararı için kullanılmamalıdır.GD&T pozisyon toleransı hesaplama hangi elemanı kontrol eder?
Pozisyon doğrudan ölçülen yüzeydeki her tepe ve çukuru sınırlayan bir yüzey kontrolü değildir. Kontrol edilen eleman, uygulamaya ve malzeme durumu değiştiricisine bağlı olarak özellikten türetilen eksen ya da merkez düzlemdir; belirli sınır yorumlarında yüzey sınırı da devreye girer. Bu nedenle aynı pozisyon sonucuna sahip iki silindirin dairesellik, doğrusallık veya yüzey yalpalaması birbirinden farklı olabilir.GD&T pozisyon toleransı hesaplama açısından ASME Y14.5-2018
ASME Y14.5-2018, Y14.5-2009’un yerine geçen sürümdür. 2018 sürümünde eşmerkezlilik ve simetri sembolleri kaldırılmış; koaksiyel özellik ilişkileri pozisyon ve gerektiğinde salgı gibi mevcut kontrollerle ifade edilir hâle gelmiştir. ASME’nin güncel eğitim içeriğinde de eşmerkezlilik ve simetri, eski çizimlerin yorumlanması için “legacy controls” kapsamında ele alınır. Bu değişiklik “eş eksenli olma ihtiyacı ortadan kalktı” anlamına gelmez. Değişen, tasarım niyetini anlatmak için kullanılan geometrik kontroldür. GD&T pozisyon toleransı hesaplama; tolerans bölgesi, datum referans sistemi, temel ölçüler ve gerektiğinde MMC/LMC sayesinde üretim ile doğrulamaya daha doğrudan aktarılabilir. Dönüş sırasında yüzey davranışı önemliyse salgı, tasarım fonksiyonunu pozisyondan daha iyi temsil edebilir.ASME Y14.5-2009’da eşmerkezlilik neyi kontrol ediyordu?
Eski eşmerkezlilik tanımında ölçülen dairesel kesitlerde karşılıklı yüzey elemanlarından elde edilen türetilmiş orta noktaların, datum ekseniyle eş merkezli silindirik tolerans bölgesi içinde kalması beklenirdi. Dolayısıyla yalnız bir daireye en küçük kareler yöntemiyle merkez uydurup iki merkez arasındaki farkı raporlamak, standardın eşmerkezlilik doğrulamasını eksiksiz temsil etmez. Türetilmiş orta noktaların güvenilir biçimde belirlenmesi yoğun ölçüm verisi ve dikkatli bir değerlendirme stratejisi gerektirebilir. GD&T pozisyon toleransı hesaplama ise açık datum sistemi ve teorik doğru konum üzerinden daha doğrudan raporlanabilir. Bu nedenle eski eşmerkezlilik kontrolünün üretimde anlaşılması, mastarla doğrulanması ve ölçüm sistemleri arasında tekrarlanması pozisyona veya salgıya göre daha zor ve maliyetli olabilir.GD&T pozisyon toleransı hesaplama ve eşmerkezlilik farkları
| Kriter | Pozisyon toleransı | Eşmerkezlilik (concentricity) |
|---|---|---|
| ASME Y14.5-2018 durumu | Güncel konum kontrolüdür. | Yeni sürümde bağımsız tolerans karakteristiği değildir; eski kontroldür. |
| Temel amaç | Eksen, merkez düzlem veya özellik düzenini teorik doğru konuma göre sınırlamak. | Eski çizimlerde türetilmiş orta noktaların datum ekseniyle ilişkisini sınırlamak. |
| Tolerans bölgesi | Delik veya mil uygulamasında genellikle silindirik bölge. | Datum ekseniyle eş merkezli silindirik bölge. |
| Kontrol edilen veri | Özellikten türetilen eksen/merkez düzlem veya ilgili sınır. | Çok sayıda kesitteki türetilmiş orta noktalar. |
| MMC/LMC kullanımı | Uygun boyut özelliğinde kullanılabilir; bonus tolerans doğabilir. | Eski uygulama esas olarak RFS yaklaşımıyla değerlendirilir. |
| Fonksiyonel mastar | MMC ve datum sınırları uygun tanımlandığında mümkün olabilir. | Türetilmiş orta noktalar nedeniyle doğrudan mastarlama uygun değildir. |
| Yüzey yalpalaması | Doğrudan ve tek başına tam yüzey kontrolü sağlamaz. | Yüzeydeki toplam gösterge değişimini doğrudan sınırlamaz. |
| Yeni çizimde tercih | Koaksiyel eksen ilişkisi için çoğunlukla ilk adaydır. | ASME Y14.5-2018 tabanlı yeni tasarımda seçilmez. |
GD&T pozisyon toleransı hesaplama formülü
GD&T pozisyon toleransı hesaplama için bir deliğin gerçek merkez koordinatları Xgerçek ve Ygerçek, temel koordinatları ise Xtemel ve Ytemel olsun. Koordinat sapmaları şu şekilde bulunur: ΔX = Xgerçek − Xtemel ΔY = Ygerçek − Ytemel Çap cinsinden gerçek pozisyon değeri: Gerçek pozisyon = 2 × √[(ΔX)2 + (ΔY)2]GD&T pozisyon toleransı hesaplama örneği: true position
Teknik resimde deliğin temel konumu X = 40,000 mm ve Y = 25,000 mm olsun. Ölçüm sonunda merkez koordinatları X = 40,018 mm ve Y = 24,976 mm elde edilsin:- ΔX = 40,018 − 40,000 = +0,018 mm
- ΔY = 24,976 − 25,000 = −0,024 mm
- Radyal sapma = √(0,018² + 0,024²) = 0,030 mm
- Gerçek pozisyon = 2 × 0,030 = 0,060 mm
GD&T pozisyon toleransı hesaplama: MMC bonus tolerans
GD&T pozisyon toleransı hesaplama sırasında özellik kontrol çerçevesinde maksimum malzeme şartı (MMC) bulunuyorsa, gerçek özellik boyutu MMC’den uzaklaştıkça bonus tolerans oluşur. İç özellikte, yani delikte MMC en küçük izin verilen çaptır. Dış özellikte, yani milde MMC en büyük izin verilen çaptır. Toplam kullanılabilir pozisyon toleransı = belirtilen pozisyon toleransı + bonus toleransDelik için MMC bonus tolerans örneği
Bir delik ölçüsü ⌀10,00–10,20 mm ve özellik kontrol çerçevesi pozisyon | ⌀0,20 | M | A | B | C olsun. Deliğin gerçek çapı 10,12 mm ölçüldüğünde:- Deliğin MMC boyutu = 10,00 mm
- Gerçek delik boyutu = 10,12 mm
- Bonus tolerans = 10,12 − 10,00 = 0,12 mm
- Toplam kullanılabilir pozisyon toleransı = 0,20 + 0,12 = 0,32 mm
Sanal şart (virtual condition) nasıl bulunur?
İç özellik için sanal şart, MMC boyutundan MMC’deki pozisyon toleransının çıkarılmasıyla bulunur: İç özellik sanal şartı = delik MMC boyutu − MMC’deki pozisyon toleransı Yukarıdaki örnekte sanal şart 10,00 − 0,20 = ⌀9,80 mm olur. Dış özellikte ise sanal şart, milin MMC boyutu ile MMC’deki geometrik toleransın toplamıdır. Önemli: Datum özelliğinde MMB değiştiricisi nedeniyle oluşabilecek datum hareketi, kontrol edilen özelliğin boyutundan doğan bonus toleransla aynı kavram değildir. CMM raporunda “bonus” ve “datum shift” ayrı değerlendirilmelidir.GD&T pozisyon toleransı hesaplama sonrası hangi kontrol seçilmeli?
GD&T pozisyon toleransı hesaplama sonrasında doğru seçim geometrinin adına değil, parçanın montaj ve çalışma fonksiyonuna göre yapılır. Aşağıdaki karar tablosu ASME Y14.5 tabanlı yeni tasarımlar ile mevcut eski çizimleri ayırır.| Fonksiyonel ihtiyaç | İlk değerlendirilecek kontrol | Gerekçe |
|---|---|---|
| Bir delik, pim veya mil eksenini temel ölçülerle datum sistemine yerleştirmek | Pozisyon | Teorik doğru konumu ve eksen/merkez düzlem sapmasını tanımlar. |
| Cıvata deliği düzeninde montaj yapılabilirliğini korumak | MMC’de pozisyon | Sanal şart ve fonksiyonel mastar yaklaşımına uygundur; bonus tolerans sağlayabilir. |
| İki silindirik özelliğin eksenlerini koaksiyel konumlandırmak | Pozisyon | ASME Y14.5-2018’de koaksiyel özellik ilişkileri için kullanılabilir. |
| Şaft dönerken her dairesel kesitteki yalpalamayı sınırlamak | Dairesel salgı | Her kesitte yüzeyin datum ekseni etrafındaki gösterge değişimini sınırlar. |
| Silindirik yüzeyin tüm uzunluğu boyunca bileşik yalpalama ve form etkisini sınırlamak | Toplam salgı | Tüm yüzeyi kapsayan daha bütüncül bir dönüş kontrolüdür. |
| Karmaşık bir yüzeyi datumlara göre konumlandırmak ve formunu sınırlamak | Yüzey profili | Yüzeyin tamamını temel geometriye göre kontrol edebilir. |
| ASME Y14.5-2009’u çağıran onaylı eski çizimde concentricity sembolünü doğrulamak | Çizimdeki eşmerkezlilik | Revizyon yetkisi olmadan tasarım gerekliliği başka bir kontrole çevrilemez. |
GD&T pozisyon toleransı hesaplama rulman ve keçe yüzeyi için yeterli mi?
Bir rulman yuvasının türetilmiş ekseni datum eksenine göre kabul edilebilir pozisyonda olsa bile yüzeydeki dairesellik, doğrusallık veya yerel dalgalanma dönüş sırasında istenmeyen gösterge değişimine neden olabilir. Tasarım fonksiyonu yataklama, sızdırmazlık, titreşim veya balans ise yüzey davranışını değerlendiren salgı kontrolü; boyut ve gerekirse ek form toleranslarıyla birlikte daha anlamlı olabilir.Eski bir çizimde eşmerkezlilik varsa ne yapılmalı?
- Çizimin başlık bloğunda çağrılan ASME Y14.5 sürümünü doğrulayın.
- Eşmerkezlilik kontrolünün bağlandığı datum özelliğini ve datum eksenini belirleyin.
- Ölçüm planının türetilmiş orta noktaları değerlendirdiğinden emin olun.
- CMM yazılımındaki “concentricity” çıktısının hangi algoritmayı kullandığını doğrulayın.
- Kontrolü pozisyon veya salgıyla değiştirmek isteniyorsa tasarım otoritesinden revizyon alın.
CMM ile GD&T pozisyon toleransı hesaplama ve raporlama
CMM ile GD&T pozisyon toleransı hesaplama, pozisyon ve eski eşmerkezlilik gerekliliklerinin değerlendirilmesinde güçlü bir yöntemdir; ancak cihazın otomatik verdiği tek bir değer, doğru ölçüm stratejisinin kanıtı değildir. Datum simülasyonu, hizalama, prob erişimi, nokta sayısı, tarama yöntemi, filtreleme ve özellik oluşturma algoritması sonucu etkiler.
- Standart sürümünü kaydedin: GD&T pozisyon toleransı hesaplama öncesinde ASME Y14.5-2018, 2009 veya sözleşmede belirtilen başka sürümü raporda açıkça belirtin.
- Datumları sırayla kurun: Birincil, ikincil ve üçüncül datumların hangi serbestlik derecelerini kısıtladığını doğrulayın.
- Datum özelliğini işlevsel biçimde simüle edin: Yalnız yazılımda “best fit” hizalama yapmak teknik resimdeki datum referans sisteminin yerine geçmez.
- Özellik stratejisini seçin: Delik veya silindirin uzunluğu, form sapması ve yüzey kalitesi için yeterli seviyede ve açısal dağılımda nokta ya da tarama verisi alın.
- Boyutu ölçün: MMC/LMC kullanılıyorsa bonus tolerans hesabının dayandığı gerçek yerel veya ilgili boyut değerini doğru yöntemle belirleyin.
- Geometrik sonucu değerlendirin: Ölçülen eksenin veya ilgili türetilmiş elemanın tolerans bölgesi içinde kalıp kalmadığını kontrol edin.
- Raporu ayrıştırın: Belirtilen tolerans, gerçek sapma, bonus tolerans, datum hareketi, toplam kullanılabilir tolerans ve kabul durumunu ayrı alanlarda gösterin.
- Belirsizliği gözden geçirin: Sonuç tolerans sınırına yakınsa cihaz MPE değerini ölçüm belirsizliği gibi kullanmayın; görev bazlı belirsizliği ve karar kuralını değerlendirin.
GD&T pozisyon toleransı hesaplama raporunda hangi değerler bulunmalı?
- Teknik resim ve revizyon numarası
- Uygulanan ASME Y14.5 sürümü
- Özellik ve datum tanımları
- Temel koordinatlar ile ölçülen koordinatlar
- Çap cinsinden hesaplanan gerçek pozisyon
- Gerçek özellik boyutu ve malzeme şartı
- Varsa bonus tolerans ve datum hareketi
- Toplam kullanılabilir tolerans ve kabul/ret sonucu
- Nokta veya tarama stratejisi ile kullanılan yazılım yöntemi
- Gerekli olduğunda ölçüm belirsizliği ve karar kuralı
GD&T pozisyon toleransı hesaplama sürecindeki 8 yaygın hata
- Çizimin standart sürümünü okumamak: 2009 çizimini 2018 varsayımlarıyla yorumlamak sözleşmesel ve teknik uyuşmazlık doğurabilir.
- Radyal sapmayı true position sanmak: Tolerans çap olarak verilmişse radyal uzaklık ikiyle çarpılmalıdır.
- Artı/eksi toleransları temel ölçü gibi kullanmak: Pozisyon kontrolüyle tanımlanan konum ölçüleri teorik kesin temel ölçüler olmalıdır.
- RFS durumunda bonus eklemek: Bonus tolerans yalnız ilgili malzeme şartı değiştiricisi bulunduğunda oluşur.
- Datum hareketini bonus toleransla birleştirmek: İki kavram farklı kaynaklardan doğar ve raporda ayrı gösterilmelidir.
- İki uydurulmuş merkez arasındaki farkı eşmerkezlilik saymak: Eski ASME eşmerkezlilik kontrolü türetilmiş orta noktaların değerlendirilmesini ister.
- Pozisyonun yüzey yalpalamasını tamamen kontrol ettiğini varsaymak: Dönen yüzey fonksiyonu için dairesel veya toplam salgı gerekebilir.
- CMM yazılımındaki varsayılan algoritmayı sorgulamamak: Gauss, maksimum içte veya minimum dışta uydurma gibi yöntemler aynı veri üzerinde farklı sonuçlar verebilir.
GD&T pozisyon toleransı hesaplama kontrol listesi
- Çizimde ASME Y14.5 sürümü açıkça belirtilmiş mi?
- Kontrol edilmek istenen eleman eksen mi, merkez düzlem mi, yüzey mi?
- Fonksiyon montaj konumu mu, dönüşte yalpalama mı, yüzey formu mu?
- Datum özellikleri parçanın gerçek montajını temsil ediyor mu?
- MMC kullanımı fonksiyonel sınır ve mastarlama amacıyla uyumlu mu?
- Pozisyon toleransı, boyut toleransı ve sanal şart birlikte doğrulandı mı?
- Salgı gerekiyorsa datum ekseni kararlı ve ölçülebilir mi?
- Eski eşmerkezlilik çağrısı için ölçüm algoritması yazılı olarak tanımlandı mı?
- CMM programı yeterli nokta dağılımı veya tarama stratejisi içeriyor mu?
- Sonuç sınıra yakınsa ölçüm belirsizliği ve karar kuralı belirlendi mi?
Sonuç: ASME Y14.5’e göre doğru kontrolü fonksiyon belirler
GD&T pozisyon toleransı hesaplama formülü, koordinat sapmalarını çap cinsinden tek bir gerçek pozisyon değerine dönüştürür. Bununla birlikte doğru geometrik toleransı seçmek, yalnız formül uygulamaktan daha kapsamlıdır. ASME Y14.5-2018 tabanlı yeni bir çizimde koaksiyel eksen ilişkisi için pozisyon; dönen yüzey davranışı için dairesel veya toplam salgı; karmaşık yüzeyler için ise profil kontrolü değerlendirilmelidir. Eşmerkezlilik, ASME Y14.5-2009’u çağıran mevcut çizimlerde geçerliliğini koruyan eski bir gereklilik olabilir. Böyle bir çizimde kontrolü yok saymak veya tolerans değerini doğrudan pozisyona taşımak yerine, tasarım otoritesiyle fonksiyon yeniden doğrulanmalı ve gerekiyorsa kontrollü teknik resim revizyonu yapılmalıdır.GD&T pozisyon toleransı hesaplama hakkında sorular
GD&T pozisyon toleransı hesaplama formülü nedir?
Çap cinsinden gerçek pozisyon, 2 × √[(X sapması)² + (Y sapması)²] formülüyle hesaplanır. X ve Y sapmaları, ölçülen koordinatlardan temel koordinatların çıkarılmasıyla bulunur.True position hesabında neden 2 ile çarpılır?
X ve Y sapmalarından bulunan değer radyal uzaklıktır. Özellik kontrol çerçevesindeki pozisyon toleransı çap sembolüyle verildiğinde sonuçla aynı türü karşılaştırmak için radyal uzaklık ikiyle çarpılarak çap değerine dönüştürülür.ASME Y14.5-2018’de eşmerkezlilik kullanılabilir mi?
Eşmerkezlilik, ASME Y14.5-2018’de yeni tasarımlar için bağımsız tolerans karakteristiği değildir. Koaksiyel eksen ilişkisi için pozisyon; dönüşteki yüzey davranışı için dairesel veya toplam salgı değerlendirilir.Eski çizimdeki concentricity sembolü geçersiz midir?
Hayır. Çizim ASME Y14.5-2009 veya eşmerkezliliği içeren daha eski bir sürümü çağırıyorsa gereklilik çizim sözleşmesinin parçası olabilir. Değişiklik yalnız yetkili teknik resim revizyonuyla yapılmalıdır.Pozisyon toleransı eşmerkezliliğin bire bir karşılığı mıdır?
Hayır. Pozisyon ve eski eşmerkezlilik aynı türetilmiş elemanı aynı yöntemle kontrol etmez. Tasarım niyeti incelenmeden aynı tolerans değerini bir sembolden diğerine taşımak fonksiyonel şartı değiştirebilir.Pozisyon toleransı dairesel salgının yerine geçer mi?
Her zaman geçmez. Pozisyon eksenin veya merkez düzlemin konumunu kontrol eder; dairesel ve toplam salgı ise datum ekseni etrafında döndürülen yüzeydeki gösterge değişimini sınırlar. Dönen yüzeyin formu ve yalpalaması kritikse salgı daha uygun olabilir.MMC bonus tolerans her pozisyon çağrısında var mıdır?
Hayır. Kontrol edilen boyut özelliğinde MMC değiştiricisi açıkça belirtilmişse bonus tolerans oluşur. RFS uygulamasında özellik boyutundan kaynaklanan bonus tolerans yoktur.Pozisyon toleransı yalnız kumpasla ölçülebilir mi?
Basit ve geniş toleranslı özelliklerde uygun fikstür, mastar veya konvansiyonel yöntemler kullanılabilir. Karmaşık datum sistemleri, dar toleranslar ve üç boyutlu eksen değerlendirmeleri için CMM çoğunlukla daha uygun ve izlenebilir bir çözüm sunar.CMM’deki “concentricity” sonucu ASME eşmerkezliliğini kanıtlar mı?
Yazılımın yalnız iki uydurulmuş eksen veya merkez arasındaki farkı vermesi yeterli olmayabilir. Eski ASME eşmerkezlilik gerekliliğinde türetilmiş orta noktaların nasıl oluşturulduğu, kesit sayısı, veri yoğunluğu ve değerlendirme algoritması doğrulanmalıdır. Teknik not: Bu içerik eğitim amaçlı bir uygulama rehberidir. Sözleşmeye bağlı kabul, ret ve teknik resim revizyonlarında satın alınmış standardın ilgili sürümü ile müşteri şartnamesi esas alınmalıdır.
REKLAM