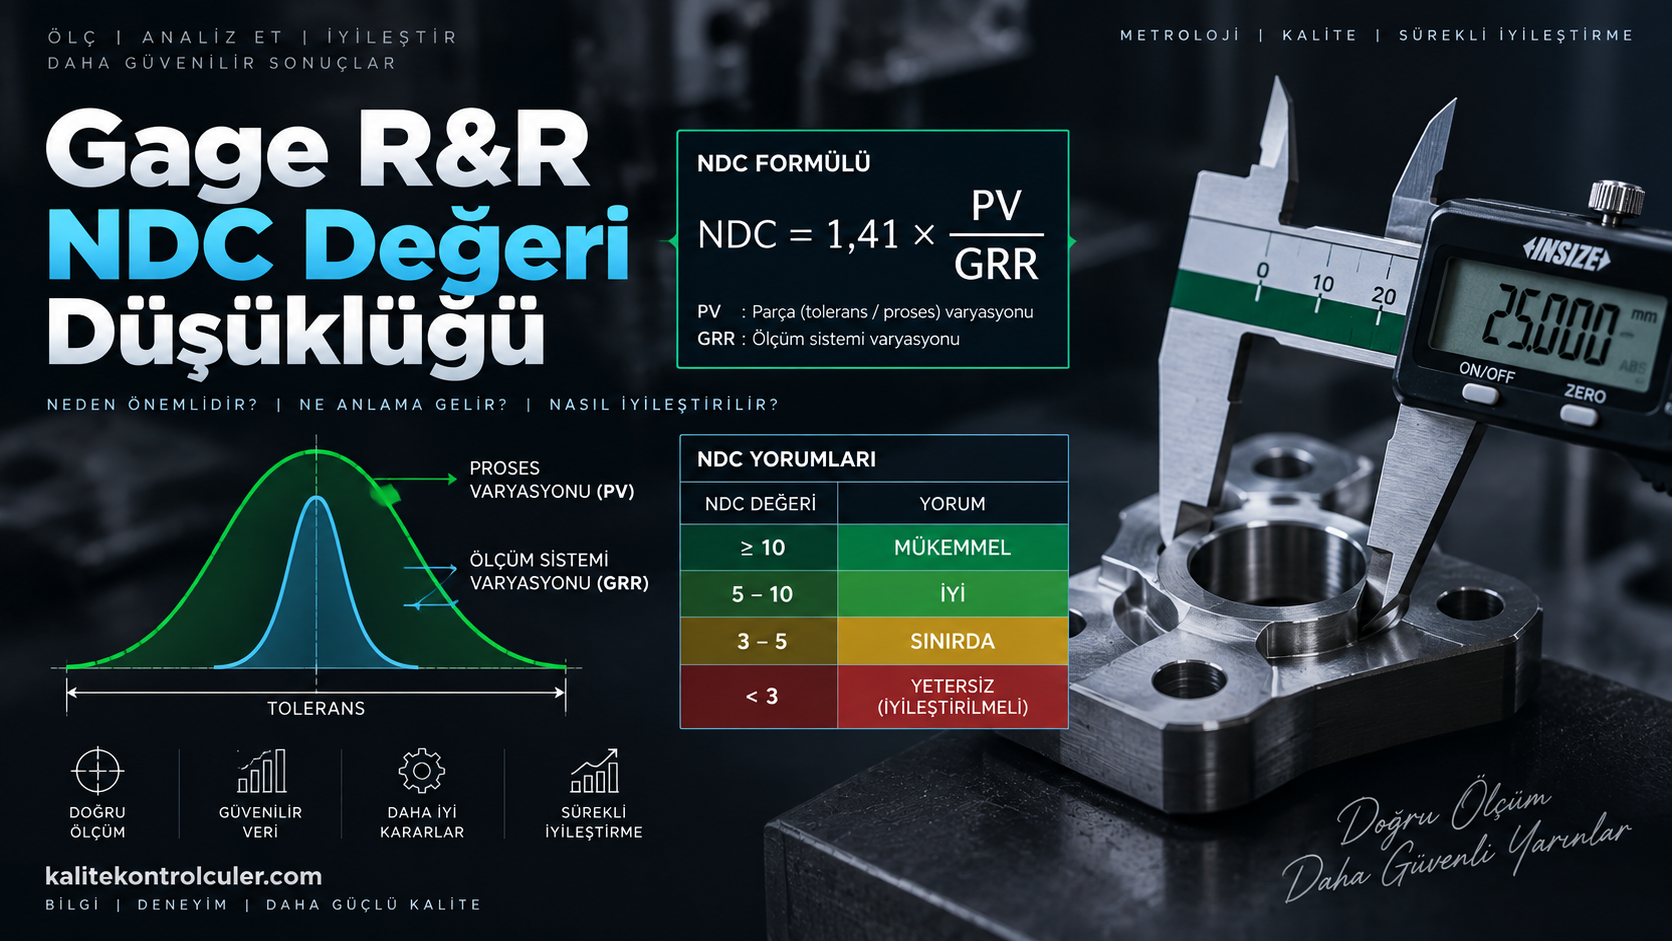
Gage R&R NDC değeri düşüklüğü, ölçüm sisteminin seçilen parçalardaki gerçek farklılıkları yeterli sayıda ayırt edilebilir sınıfa bölemediğini gösterir. Ancak NDC’nin 5’in altında çıkması her zaman cihazın yetersiz olduğu anlamına gelmez; dar aralıktan seçilmiş parçalar da aynı sonucu üretebilir. Doğru karar, parça varyasyonu ile ölçüm sistemi varyasyonunu ayrı ayrı incelemekle verilir.
Bu rehberde Gage R&R NDC değeri düşüklüğü için kullanılan formülü, NDC ile %GRR arasındaki ilişkiyi, düşük sonucun hangi grafik ve varyans bileşenleriyle teşhis edileceğini ve düzeltme sonrası çalışmanın nasıl tekrarlanacağını bulacaksınız. Amaç yalnızca NDC sayısını büyütmek değil, ölçüm kararının üretim riskini yönetebilecek kadar güvenilir olduğunu kanıtlamaktır.
İçindekiler
Yönetici özeti: NDC 5’in altındaysa önce çalışmadaki parça aralığının gerçek proses dağılımını temsil edip etmediğini doğrulayın. Ardından tekrarlanabilirlik, operatörler arası yeniden üretilebilirlik ve operatör×parça etkileşimini ayırın. Sorun cihaz kaynaklıysa çözünürlük, fikstür, temas kuvveti ve çevreyi; yöntem kaynaklıysa ölçüm noktası, referanslama, eğitim ve veri toplama standardını iyileştirin.
Gage R&R NDC Değeri Düşüklüğü Ne Anlama Gelir?
NDC, İngilizce Number of Distinct Categories ifadesinin kısaltmasıdır ve ölçüm sisteminin proses içindeki parça farklılıklarını kaç ayrı kategori olarak güvenilir biçimde ayırabildiğini tahmin eder. Gage R&R NDC değeri düşüklüğü, ölçüm gürültüsünün parça-parça farkına göre büyük kaldığını anlatır. Bu durumda gerçekte farklı iki parça, sistem tarafından aynıymış gibi görülebilir. Yaygın AIAG MSA yorumunda NDC’nin en az 5 olması beklenir. NDC 1 olduğunda sistem pratik olarak parça ayrımı yapamaz; NDC 2 yalnızca “düşük-yüksek”, NDC 3 ise yaklaşık “düşük-orta-yüksek” sınıflaması sağlar. NDC 4, dört sınıf gösterebilse de genel kabul ölçütü olan 5’in altında kalır. Bu eşik bir tarama kuralıdır; müşteri özel şartını, ölçüm belirsizliğini veya ürün risk analizini geçersiz kılmaz.NDC 1Ayırt etme kabiliyeti yok denecek kadar az
NDC 2–4Karar çözünürlüğü sınırlı
NDC ≥ 5Yaygın MSA kabul eşiği
HedefGöreve ve riske uygun sistem
Gage R&R NDC Değeri Düşüklüğü İçin Hesaplama Formülü
Çapraz Gage R&R çalışmasında NDC, parça-parça standart sapmasının toplam Gage R&R standart sapmasına oranından hesaplanır. Toplam Gage R&R; ekipman varyasyonu olarak da anılan tekrarlanabilirlik ile operatör kaynaklı yeniden üretilebilirlik bileşenlerini kapsar.NDC = ⌊1,41 × (σparça / σGRR)⌋
⌊ ⌋ işareti, sonucun bir alt tam sayıya kesildiğini gösterir.
Burada σparça çalışmadaki parçalar arası tahmini standart sapma, σGRR ise birleşik ölçüm sistemi standart sapmasıdır. Yazılımlar genellikle sonucu en yakın tam sayıya yuvarlamak yerine aşağı keser; hesap 5,92 ise NDC 5 raporlanır. Hesaplanan değer 1’in altındaysa çıktı 1 olarak gösterilir. Gage R&R NDC değeri düşüklüğü incelenirken raporlanmış tam sayının yanında bu iki standart sapma mutlaka kaydedilmelidir.
Excel mantığıyla temel hesap =TAMSAYI(1,41*(Parca_SS/GRR_SS)) biçimindedir. İngilizce Excel’de karşılığı =INT(1.41*(Part_SD/GRR_SD)) olur. Sonucu en az 1 göstermek isterseniz =MAK(1;TAMSAYI(1,41*(Parca_SS/GRR_SS))) kullanabilirsiniz. Ondalık ayırıcı ve işlev adları Excel diline göre değişebilir.
Önemli: Hesapta standart sapmalar kullanılmalıdır. Varyans bileşenlerinden gelen değerleri doğrudan oranlamak karekök ilişkisini bozar. Ayrıca 4,99’u 5’e yuvarlamak, Gage R&R NDC değeri düşüklüğü sorununu kâğıt üzerinde gizler fakat ölçüm sistemini iyileştirmez.
Gage R&R NDC Değeri Düşüklüğü ile %GRR İlişkisi
NDC ile %Study Variation aynı varyans bileşenlerinden beslendiği için çoğu zaman ters yönde hareket eder: ölçüm sistemi varyasyonu azalırsa %GRR düşer, NDC yükselir. Yine de göstergeler birbirinin kopyası değildir. %GRR toplam çalışma varyasyonunun ne kadarının ölçüm sisteminden geldiğini; NDC ise parça farklılıklarının kaç ayırt edilebilir gruba ayrılabildiğini anlatır. %Tolerance ise σGRR değerini spesifikasyon genişliğiyle karşılaştırır. Parçaların çalışmadaki dağılımı çok dar fakat tolerans genişliği büyükse %Tolerance kabul edilebilir görünürken Gage R&R NDC değeri düşüklüğü ortaya çıkabilir. Tersi de mümkündür. Bu yüzden %Study Variation, %Tolerance, NDC, varyans bileşenleri ve kontrol grafikleri birlikte okunmalıdır.| Gösterge | Neyi karşılaştırır? | Karar sorusu |
|---|---|---|
| %Study Variation | Ölçüm sistemi / toplam gözlenen varyasyon | Gözlenen yayılımın ne kadarı ölçümden geliyor? |
| %Tolerance | Ölçüm sistemi yayılımı / tolerans genişliği | Sistem spesifikasyona göre yeterli mi? |
| NDC | Parça standart sapması / GRR standart sapması | Kaç farklı parça kategorisi ayırt edilebiliyor? |
Gage R&R NDC Değeri Düşüklüğü İçin Kök Neden Analizi
İlk ayrım “parça varyasyonu az mı, ölçüm hatası çok mu?” sorusudur. Varyans bileşenleri raporu bu soruyu hızla daraltır. Parça-parça bileşeni küçükken tekrar edilebilirlik ve operatör bileşenleri makulse numune seçimi şüphelidir. Tekrarlanabilirlik baskınsa cihaz, fikstür, temas veya çevre; yeniden üretilebilirlik baskınsa operatör yöntemi ve talimat öncelikli incelenir.| Rapor belirtisi | Olası kök neden | Kanıt | İlk aksiyon |
|---|---|---|---|
| Parça-parça varyasyonu çok düşük | Dar proses diliminden numune seçimi | Geçmiş SPC dağılımı çalışmadan daha geniş | Gerçek proses aralığını temsil eden parçaları seç |
| Tekrarlanabilirlik yüksek | Çözünürlük, fikstür, yüzey, kuvvet veya çevre | Aynı operatörün tekrarları geniş | Cihaz ve ölçüm düzenini iyileştir |
| Yeniden üretilebilirlik yüksek | Operatörler farklı yöntem uyguluyor | Operatör ortalamaları ayrışıyor | Talimatı ve eğitimi standardize et |
| Operatör×parça etkileşimi yüksek | Bazı geometriler farklı yorumlanıyor | Operatör farkı yalnız belirli parçalarda büyüyor | Referanslama ve ölçüm noktasını netleştir |
| Tüm bileşenler yüksek | Yöntem görev için uygun değil | Grafikler ve varyanslar birlikte kötü | Ölçüm stratejisini yeniden tasarla |

Gage R&R NDC Değeri Düşüklüğü ve Temsil Edici Parça Seçimi
Gage R&R çalışmasına art arda üretilmiş, birbirine çok benzeyen 10 parça almak yaygın bir hatadır. Çalışma parçaları ölçülecek karakteristiğin normal üretim aralığını temsil etmelidir. Bunun için geçmiş kontrol kartları, proses yeterlilik verileri veya farklı vardiya, kalıp gözü, makine ve hammadde lotlarından alınan sonuçlar incelenebilir. On parça sık kullanılan bir çalışma düzenidir; fakat “10” sayısı temsil kabiliyetini kendiliğinden garanti etmez. Gage R&R NDC değeri düşüklüğü dar numune aralığından kaynaklanıyorsa daha fazla ama yine birbirine benzeyen parça eklemek çözüm olmaz. Daha geniş ve gerçekçi proses dağılımından seçilmiş parçalar gerekir. Sadece NDC’yi yükseltmek için aşırı uç, hasarlı veya proseste normalde görülmeyen parçaları seçmek de yanlıştır. Bu uygulama σparça değerini yapay olarak büyütür. Parça seçimi; ürün ailesi, özellik, proses dönemi ve kullanım amacına göre önceden tanımlanmalı, seçim gerekçesi raporda izlenebilir olmalıdır.Pratik kontrol: Çalışmadaki parça sonuçlarının minimum–maksimum aralığını, aynı karakteristiğin son üç ila altı aylık kararlı proses aralığıyla karşılaştırın. Büyük bir fark varsa Gage R&R NDC değeri düşüklüğü ölçüm cihazından önce numune planına işaret edebilir.
Gage R&R NDC Değeri Düşüklüğü İçin 9 Etkili Çözüm
1. Çalışma parçalarını gerçek proses yayılımından seçin
Parçalar yalnız nominal çevresinde kümelenmemeli; kararlı prosesin düşük, orta ve yüksek bölgelerini temsil etmelidir. Aynı anda tek bir boyutu değerlendirin ve farklı ürün özelliklerini tek NDC hesabında karıştırmayın. Numune seçiminin tarih, lot ve proses koşulu bilgilerini kaydedin.2. Cihaz çözünürlüğünü ölçüm görevine göre doğrulayın
Gösterge basamak sayısının fazla olması tek başına yeterli değildir. Cihazın gerçek tekrarlanabilirliği, ölçüm aralığı, temas geometrisi ve toleransla ilişkisi kontrol edilmelidir. Gage R&R NDC değeri düşüklüğü sonuçlarında aynı parçanın tekrarları sürekli farklı basamaklara sıçrıyorsa çözünürlük ve mekanik kararlılık birlikte incelenmelidir.3. Fikstürleme ve referanslama yöntemini iyileştirin
Parça her tekrarda farklı oturuyorsa iyi bir cihaz da kötü sonuç verir. Üç noktadan kararlı referanslama, uygun dayamalar, kontrollü sıkma ve parçayı deforme etmeyen bir fikstür tasarlayın. Ölçüm yönünü ve temas noktasını görsel iş talimatında tanımlayın.4. Ölçüm kuvvetini ve hızını standardize edin
Özellikle ince cidarlı plastikler, elastomerler ve yumuşak metaller temas kuvvetinden etkilenir. Cırcır, sabit kuvvet mekanizması veya uygun stand kullanın. Operatörün hızlı ya da yavaş yaklaşmasına bağlı farkları deneme ölçümleriyle görünür hâle getirin.5. Sıcaklık, temizlik ve yüzey koşullarını kontrol edin
Parça ile cihaz arasında sıcaklık farkı, çapak, yağ filmi, talaş veya kir tekrarları büyütebilir. Parçaları ölçüm ortamında dengeleyin, temas yüzeylerini tanımlı yöntemle temizleyin ve çevresel şartları kayıt altına alın. Mikrometre seviyesindeki toleranslarda bu etkiler göz ardı edilmemelidir.6. Operatör talimatını ölçülebilir ayrıntıya indirin
“Çapı ölç” ifadesi yeterli değildir. Hangi kesit, kaç derece yön, hangi referans yüzeyi, kaç noktadan tarama, sıfırlama sıklığı ve sonuç kayıt kuralı açıkça yazılmalıdır. Gage R&R NDC değeri düşüklüğü yeniden üretilebilirlik bileşeninden geliyorsa eğitim, onaylı yöntem üzerinden uygulamalı yapılmalıdır.7. Ölçüm sırasını rastgeleleştirin ve sonuçları körleyin
Operatör önceki sonucunu görürse bilinçsiz biçimde aynı değere yaklaşabilir. Parça sırasını her tekrarda değiştirin, parçaları kodlayın ve mümkünse önceki okumayı gizleyin. Böylece hafıza, sıra ve beklenti etkileri azaltılır.8. Manuel veri girişini azaltın
Yanlış hücre, ondalık ayırıcı veya birim hatası analiz bileşenlerini bozabilir. Uygun bağlantıya sahip cihazlardan dijital veri aktarımı kullanmak kayıt hatasını azaltır; ancak aktarılan birim, cihaz kimliği ve ölçüm sırası doğrulanmalıdır. Otomasyon kötü bir ölçüm yöntemini iyi hâle getirmez, yalnız veri zincirini daha tutarlı kılar.9. Düzeltme sonrası çalışmayı aynı kapsamda tekrarlayın
Aksiyonun etkisini görmek için yeni, rastgele ve körlenmiş bir çalışma yapın. Eski ve yeni σGRR, σparça, tekrarlanabilirlik, yeniden üretilebilirlik, NDC ve grafik sonuçlarını yan yana karşılaştırın. Gage R&R NDC değeri düşüklüğü ortadan kalksa bile yöntemin bias, doğrusallık ve zaman içindeki kararlılık ihtiyacını ayrıca değerlendirin.
Gage R&R NDC Değeri Düşüklüğü: İki Örnek Hesap
Örnek 1: Ölçüm sistemindeki gürültü azaltılıyor
Bir çap ölçümünde parça-parça standart sapması 0,018 mm, toplam GRR standart sapması 0,008 mm olsun:NDC = ⌊1,41 × (0,018 / 0,008)⌋ = ⌊3,17⌋ = 3
Bu sonuç Gage R&R NDC değeri düşüklüğü olduğunu gösterir. Range grafiği ve tekrar verileri incelendiğinde parçanın fikstürde farklı oturduğu görülüyor. Fikstür ve temas yöntemi iyileştirildikten sonra σGRR 0,005 mm’ye düşerse:
NDC = ⌊1,41 × (0,018 / 0,005)⌋ = ⌊5,08⌋ = 5
Parça dağılımı değişmeden ölçüm gürültüsü azaldığı için sistem beş ayırt edilebilir kategoriye ulaşmıştır. Yine de yeni sonuç bağımsız tekrar çalışmasıyla doğrulanmalıdır.
Örnek 2: Numune parçalar prosesi temsil etmiyor
Seçilen 10 parçada σparça 0,010 mm ve σGRR 0,004 mm ölçülsün:NDC = ⌊1,41 × (0,010 / 0,004)⌋ = ⌊3,52⌋ = 3
Geçmişteki kararlı proses kayıtları gerçek parça standart sapmasının yaklaşık 0,025 mm olduğunu gösteriyorsa, çalışma numunesi gereğinden dar seçilmiş olabilir. Gerçek üretim dağılımını temsil eden yeni parçalarla ve aynı ölçüm performansıyla teorik oran şöyledir:
NDC = ⌊1,41 × (0,025 / 0,004)⌋ = ⌊8,81⌋ = 8
Buradaki artış ancak 0,025 mm değerinin tarihsel ve kararlı prosesi gerçekten temsil etmesi hâlinde geçerlidir. Sırf Gage R&R NDC değeri düşüklüğü görünmesin diye uç parçalar eklemek çalışma tasarımını manipüle eder.
Gage R&R NDC Değeri Düşüklüğü İçin Doğru Çalışma Tasarımı
Çapraz tasarımda her operatör her parçayı birden fazla kez ölçer. Parçalar tahribatsız ölçülebiliyor ve operatörler arasında paylaşılabiliyorsa bu yaklaşım, operatör ve operatör×parça etkisini ayırmada güçlüdür. Tahribatlı testlerde veya aynı parçanın tekrar ölçülmesi mümkün değilse iç içe tasarım gerekebilir; bu durumda parça gruplarının eşdeğerliğine ilişkin varsayımlar açıkça belgelenmelidir. Sık kullanılan düzen 10 parça, 3 operatör ve 2 ya da 3 tekrardır; ancak çalışma büyüklüğü karakteristiğin riski, ölçüm çevrimi, proses yapısı ve müşteri şartına göre belirlenmelidir. Operatörler normal işi yapan kişiler arasından seçilmeli, ölçüm sırası rastgeleleştirilmeli ve cihaz çalışma öncesinde kullanılabilirlik açısından doğrulanmalıdır. Gage R&R NDC değeri düşüklüğü için yeniden çalışma yapılırken aynı parçaları ezberlenebilir sırada vermek, operatörlere önceki sonuçları göstermek veya sadece “iyi” tekrarları saklamak geçerli değildir. Özel nedenli bir veri çıkarılacaksa fiziksel kanıt, sapmanın nedeni ve tekrar ölçüm kararı raporda açıkça yer almalıdır.NDC’yi yapay olarak yükselten hatalar: Ondalık basamak sayısını değiştirmek, sonucu yukarı yuvarlamak, toleransı genişletmek, ölçümleri ortalayarak gürültüyü gizlemek, uygunsuz uç parçalar eklemek ve gerekçesiz veri silmek. Bunların hiçbiri ölçüm sisteminin gerçek ayırt etme kabiliyetini iyileştirmez.
Gage R&R’ın temelini tazelemek için Gage R&R analizi nedir ve nasıl yapılır? rehberini de inceleyebilirsiniz. Bu içeriği mevcut analiz raporunuzdaki varyans bileşenleriyle birlikte kullanmak, Gage R&R NDC değeri düşüklüğü için daha hızlı ve izlenebilir karar vermenizi sağlar.
Gage R&R NDC Değeri Düşüklüğü İçin Uygulanabilir Eylem Planı
- Raporu dondurun: Ham ölçümleri, çalışma düzenini, operatörleri, cihazı, tarih-saat bilgisini ve çevre koşullarını saklayın.
- Formülü doğrulayın: σparça, σGRR ve kesilmiş NDC hesabının doğru raporlandığını kontrol edin.
- Numuneyi sınayın: Çalışma parça aralığını kararlı tarihsel proses dağılımıyla karşılaştırın.
- Bileşeni bulun: Tekrarlanabilirlik, yeniden üretilebilirlik ve operatör×parça etkileşimini ayrı değerlendirin.
- Fiziksel nedeni kanıtlayın: Fikstür denemesi, çözünürlük kontrolü, çapraz operatör gözlemi veya sıcaklık kaydı kullanın.
- Aksiyonu uygulayın: Cihaz, yöntem, fikstür, çevre, eğitim veya numune planındaki gerçek nedeni düzeltin.
- Yeni çalışma yapın: Rastgeleleştirilmiş ve körlenmiş tasarımla sonuçları yeniden üretin.
- Toplu karar verin: NDC ile birlikte %Study Variation, %Tolerance, grafikler ve diğer MSA ihtiyaçlarını inceleyin.
Gage R&R NDC Değeri Düşüklüğünde Uygulama Kararı
Gage R&R NDC değeri düşüklüğü görüldüğünde ilk karar “cihazı değiştir” olmamalıdır. Önce seçilen parçaların proses yayılımını temsil edip etmediği, sonra ölçüm sisteminin tekrarlanabilirlik ve yeniden üretilebilirlik bileşenleri incelenmelidir. Gerçek neden doğrulandıktan sonra fikstür, yöntem, çevre, eğitim, veri aktarımı veya cihaz çözünürlüğü üzerinde hedefli aksiyon alınmalıdır. Başarılı iyileştirme; yalnız NDC’nin 5’e çıkması değil, yeni çalışmanın aynı koşullarda tekrarlanabilmesi ve ölçüm kararının ürün riskine uygun olmasıdır. Gage R&R NDC değeri düşüklüğü böyle ele alındığında bir rapor hatası olmaktan çıkar, ölçüm prosesini geliştiren somut bir mühendislik girdisine dönüşür.Gage R&R NDC Değeri Düşüklüğü Hakkında Sık Sorulan Sorular
NDC 4 kabul edilebilir mi?
Yaygın AIAG MSA tavsiyesine göre NDC’nin 5 veya daha yüksek olması beklenir; bu nedenle 4 genel eşik açısından yeterli değildir. Nihai karar müşteri özel şartı, karakteristik riski ve kuruluş prosedürüyle birlikte verilmelidir.NDC tam olarak 5 çıkarsa ölçüm sistemi kesinlikle yeterli midir?
Hayır. NDC 5 ayırt edilebilir kategori eşiğini karşılar; fakat %GRR, %Tolerance, grafikler, bias, doğrusallık, kararlılık ve ölçüm belirsizliği ihtiyacı ayrıca incelenmelidir.Daha fazla parça kullanmak Gage R&R NDC değeri düşüklüğü sorununu çözer mi?
Yalnız yeni parçalar gerçek proses yayılımını daha iyi temsil ediyorsa yardımcı olur. Birbirine benzeyen daha fazla parça eklemek parça standart sapmasını anlamlı biçimde artırmaz ve kök nedeni çözmez.Daha yüksek çözünürlüklü cihaz NDC’yi her zaman yükseltir mi?
Hayır. Sorun fikstür, parça deformasyonu, operatör yöntemi, sıcaklık veya dar numune seçimi ise ekran çözünürlüğü daha yüksek bir cihaz tek başına yeterli olmayabilir.NDC ile %GRR arasındaki temel fark nedir?
%GRR ölçüm sistemi varyasyonunun toplam çalışma veya tolerans yayılımına oranını; NDC ise parça varyasyonunun ölçüm sistemi varyasyonuna göre kaç ayrı kategoriye ayrılabildiğini ifade eder.Gage R&R çalışmasında 10 parça zorunlu mudur?
On parça yaygın bir tasarımdır, evrensel bir zorunluluk değildir. Parça sayısı ve tekrar düzeni müşteri şartı, risk, proses yapısı ve seçilen analiz yöntemine göre gerekçelendirilmelidir.Yüksek NDC ölçüm sisteminin hatasız olduğunu kanıtlar mı?
Kanıtlamaz. Sistem parça farklarını iyi ayırırken sistematik sapmaya, doğrusal olmayan hataya veya zaman içinde kararsızlığa sahip olabilir. Diğer MSA çalışmaları ihtiyaca göre yapılmalıdır.NDC Excel’de nasıl hesaplanır?
Parça standart sapmasını toplam GRR standart sapmasına bölün, 1,41 ile çarpın ve sonucu aşağı tam sayıya kesin. Türkçe Excel’de temel mantık=TAMSAYI(1,41*(Parca_SS/GRR_SS)) biçimindedir.
Düzeltici faaliyetten sonra Gage R&R ne zaman tekrarlanmalıdır?
Fikstür, cihaz, yazılım, yöntem, operatör eğitimi, ölçüm noktası veya çevre koşulu gibi sonucu etkileyen değişiklik uygulandıktan sonra yeni çalışma yapılmalıdır. Periyodik tekrar sıklığı risk ve müşteri şartına göre belirlenmelidir.
REKLAM