İçindekiler
Ölçümde sıcaklık kompanzasyonu nedir?
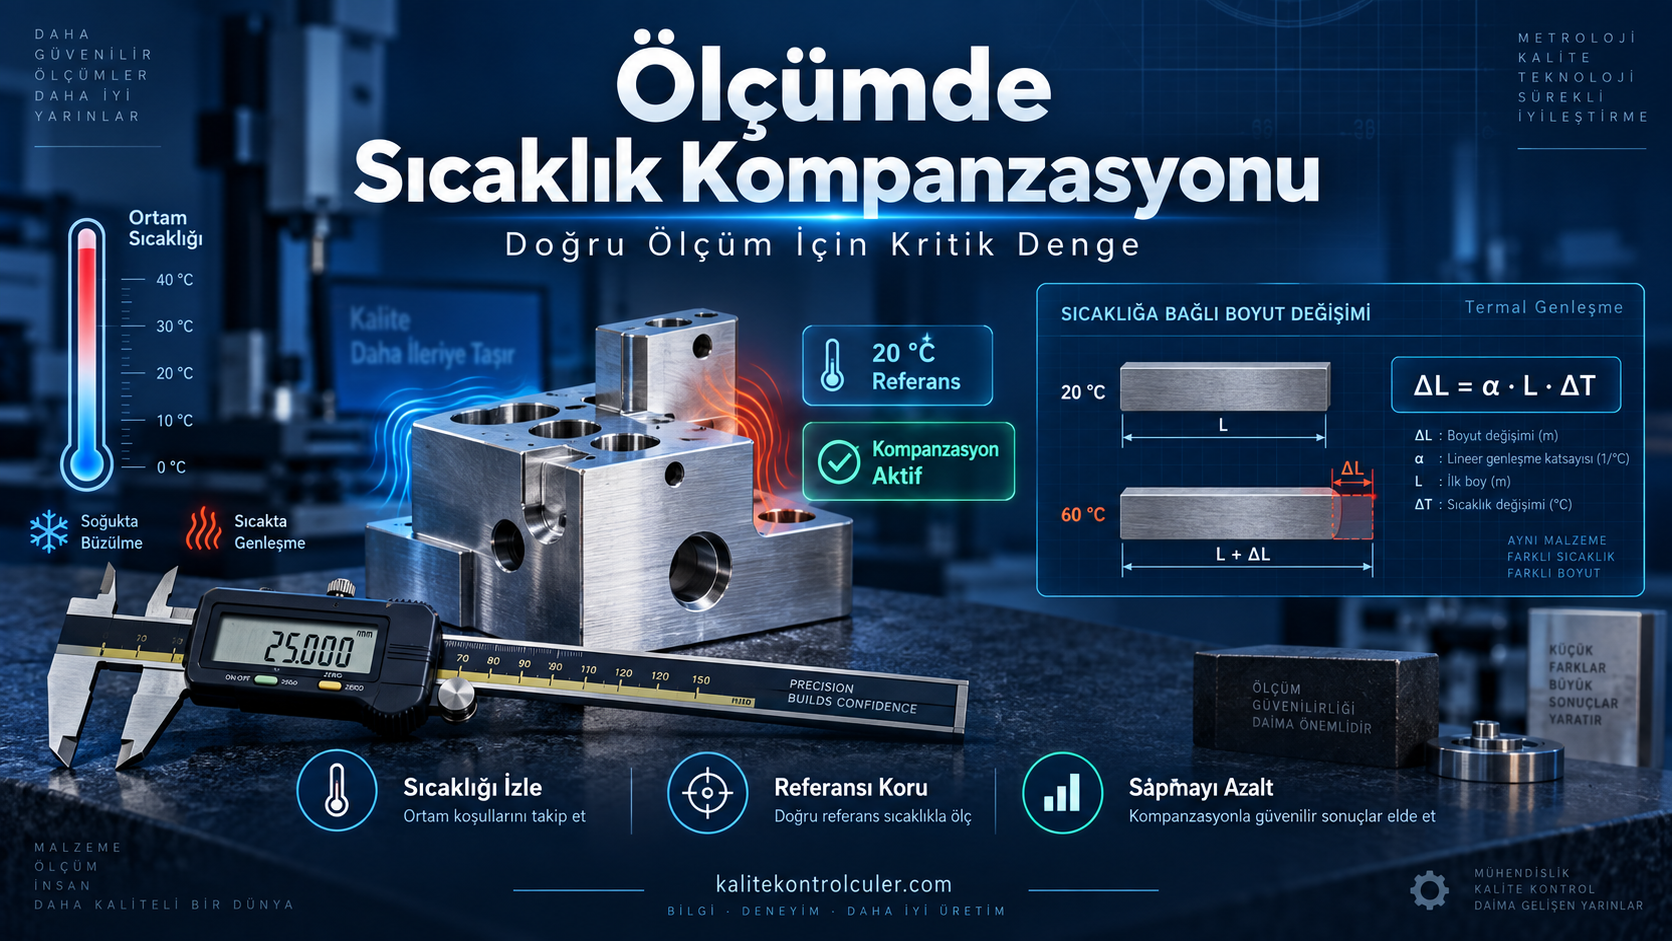
Ölçümde sıcaklık kompanzasyonu, sıcaklık nedeniyle uzayan veya kısalan bir parçanın ölçülen boyutunu referans sıcaklıktaki boyuta matematiksel olarak dönüştürme işlemidir. Bu işlem parçayı fiziksel olarak 20 °C’ye getirmez; ölçüm sonucunu, doğrulanmış sıcaklık ve genleşme katsayısı bilgileriyle normalize eder. “Kompansasyon” ve “kompanzasyon” ifadeleri sektörde birlikte kullanılır. Bu rehberde odak terim olarak ölçümde sıcaklık kompanzasyonu kullanılmıştır. Teknik açıdan amaç; ölçüm anındaki fiziksel boyut ile teknik resimde 20 °C için tanımlanan boyut arasındaki termal farkı ortadan kaldırmaktır.Hangi ölçümlerde sıcaklık etkisi kritik hâle gelir?
- Uzunluğu 500 mm ve üzerindeki işlenmiş parçalar
- Dar toleranslı alüminyum gövde, kalıp ve fikstürler
- CMM ile ölçülen motor, havacılık ve savunma sanayii parçaları
- Çelik mastarlar, halka mastarlar ve referans standartlar
- Üretim alanından sıcak olarak gelen parçalar
- Parça ile ölçüm cihazının farklı sıcaklıklarda olduğu kontroller
- Ölçüm belirsizliğinde birkaç mikrometrenin kabul kararını değiştirdiği işler
Ölçümde sıcaklık kompanzasyonu neden 20 °C’ye yapılır?
ISO 1, geometrik ve boyutsal özelliklerin tanımlanması ile doğrulanmasında standart referans sıcaklığı belirler. Endüstriyel boyutsal ölçümlerde kabul edilen değer 20 °C’dir. Teknik resimde başka bir referans açıkça belirtilmedikçe nominal boyut ve toleransların 20 °C’deki geometrik durumu temsil ettiği kabul edilir. 20 °C referansı, her ölçümün mutlaka tam 20,000 °C ortamda yapılması gerektiği anlamına gelmez. Ölçüm başka bir sıcaklıkta gerçekleştirilebilir; ancak ölçümde sıcaklık kompanzasyonu, termal denge ve ölçüm belirsizliği sonuçla uyumlu olmalıdır. Tolerans çok darsa yalnız yazılım düzeltmesine güvenmek yerine parçanın ve cihazın kontrollü ortamda kararlı hâle gelmesi tercih edilir.Oda sıcaklığı ile parça sıcaklığı aynı şey midir?
Hayır. Ağır bir çelik parça, oda 20 °C olsa bile üretimden 30 °C’de gelmiş olabilir. İnce alüminyum parça ise hava değişimlerini hızlı izleyebilir. Ölçüm masası, prob, cihaz gövdesi ve parça farklı termal zaman sabitlerine sahiptir. Güvenilir ölçümde sıcaklık kompanzasyonu için oda sıcaklığı yerine mümkün olduğunda parçaya temas eden kalibre edilmiş sensörün kararlı değeri kullanılmalıdır.Ölçümde sıcaklık kompanzasyonu formülleri
Küçük ve orta sıcaklık farklarında doğrusal ısıl genleşme yaklaşımı kullanılır. Parçanın referans sıcaklıktaki uzunluğu L20, ölçüm sıcaklığı T ve doğrusal genleşme katsayısı α ise ölçüm sıcaklığındaki fiziksel uzunluk: LT = L20 × [1 + α × (T − 20)] 20 °C’deki boyutu bulmak için denklem ters çevrilir: L20 = LT ÷ [1 + α × (T − 20)] Yaklaşık termal boyut değişimi ise: ΔL ≈ α × L × ΔT Burada α birimi 1/°C veya µm/(m·°C), L uzunluk, ΔT ise ölçüm sıcaklığı ile 20 °C arasındaki farktır. Ölçümde sıcaklık kompanzasyonu hesabında birimlerin aynı sistemde tutulması gerekir. α değeri 23 × 10−6/°C olarak kullanılıyorsa uzunluk mm girildiğinde sonuç da mm çıkar.Düzeltmenin işareti nasıl belirlenir?
- Parça 20 °C’den sıcaksa fiziksel olarak uzamıştır; 20 °C’ye dönüştürürken düzeltme genellikle negatiftir.
- Parça 20 °C’den soğuksa fiziksel olarak kısalmıştır; 20 °C’ye dönüştürürken düzeltme genellikle pozitiftir.
- Negatif genleşme katsayılı özel malzemelerde işaret ayrıca değerlendirilmelidir.
Alüminyum ve çelik için genleşme katsayıları
Aşağıdaki değerler yaklaşık mühendislik değerleridir. Alaşım, ısıl işlem, üretim partisi ve sıcaklık aralığı katsayıyı değiştirebilir. Kabul/ret kararı kritikse malzeme standardı, sertifika, güvenilir veri kaynağı veya doğrudan ölçülmüş katsayı kullanılmalıdır.| Malzeme | Yaklaşık α değeri | 1 m uzunlukta 1 °C değişimin etkisi | Hesapta öneri |
|---|---|---|---|
| Alüminyum alaşımları | 22–24 × 10−6/°C | Yaklaşık 22–24 µm | Alaşım bilinmiyorsa sonuç yaklaşık olarak işaretlenmelidir. |
| Karbon ve düşük alaşımlı çelik | 10,5–12,5 × 10⁻⁶/°C | Yaklaşık 10,5–12,5 µm | Genel örneklerde 11,5 veya 12 kullanılabilir; gerçek malzeme doğrulanmalıdır. |
| Östenitik paslanmaz çelik | Yaklaşık 16–18 × 10−6/°C | Yaklaşık 16–18 µm | Karbon çeliği katsayısı kesinlikle otomatik kopyalanmamalıdır. |
Alüminyumda ölçümde sıcaklık kompanzasyonu örneği
Teknik resimde 20 °C için nominal uzunluğu 1000,000 mm olan alüminyum parçanın 30 °C’de ölçüldüğünü varsayalım. Örnek katsayı α = 23 × 10−6/°C ve ΔT = +10 °C olsun. Beklenen termal uzama: ΔL = 23 × 10−6 × 1000 × 10 = 0,230 mm Parça 20 °C’de tam 1000,000 mm ise 30 °C’deki fiziksel boyutu yaklaşık 1000,230 mm olur. Ham ölçümde görülen +0,230 mm, üretim hatası değil yalnız termal genleşme olabilir.Ham ölçüm 1000,210 mm çıkarsa 20 °C karşılığı nedir?
L20 = 1000,210 ÷ [1 + (23 × 10−6 × 10)] L20 ≈ 999,980 mm Bu ölçümde sıcaklık kompanzasyonu örneğinde ham değer nominalden +0,210 mm büyük görünürken 20 °C’ye dönüştürülen değer nominalden yaklaşık −0,020 mm küçüktür. Termal düzeltme yapılmadan verilecek kararın yönü tamamen değişebilir.Çelikte ölçümde sıcaklık kompanzasyonu örneği
Aynı nominal uzunlukta bir çelik parça 30 °C’de ölçülsin. Örnek katsayı α = 11,5 × 10⁻⁶/°C olsun: Beklenen termal uzama: ΔL = 11,5 × 10−6 × 1000 × 10 = 0,115 mm Çelik parçanın ham ölçümü 1000,100 mm ise 20 °C karşılığı: L20 = 1000,100 ÷ [1 + (11,5 × 10−6 × 10)] ≈ 999,985 mm Ölçümde sıcaklık kompanzasyonu sonrasında parçanın yaklaşık −0,015 mm sapmaya sahip olduğu görülür. Aynı uzunluk ve sıcaklık farkında alüminyumun termal etkisi çeliğin yaklaşık iki katıdır; bu nedenle iki malzemeye aynı düzeltme değeri uygulanamaz.Parça ve ölçüm cihazı farklı sıcaklıktaysa ne yapılır?
Basit hesap yalnız parçanın sıcaklık etkisini ele alır. Oysa çelik cetvel, kumpas skalası, mastar, CMM enkoderi veya referans standardı da sıcaklıkla boyut değiştirir. Parça ve ölçüm sistemi farklı malzemelerden yapılmışsa ölçümde sıcaklık kompanzasyonu diferansiyel genleşmeyi de içermelidir.Parça ile çelik skala aynı sıcaklıktaysa diferansiyel hata
Yaklaşık hata aşağıdaki ilişkiyle hesaplanabilir: Efark ≈ L × (αparça − αskala) × ΔT 500 mm alüminyum parça ile çelik ölçüm skalası 30 °C’de olsun. αalüminyum = 23, αçelik = 11,5 × 10⁻⁶/°C kullanıldığında: Efark = 500 × (23 − 11,5) × 10−6 × 10 = 0,0575 mm Yani yalnız “alet de parça kadar sıcak” demek hatayı ortadan kaldırmaz. Malzeme katsayıları farklı olduğu için yaklaşık 57,5 µm diferansiyel etki kalır.Parça ve skala sıcaklıkları ayrıysa genel yaklaşım
Skala sıcaklığı Ts, parça sıcaklığı Tp, skala katsayısı αs ve parça katsayısı αp ise sadeleştirilmiş ilişki: L20 ≈ Lokunan × [1 + αs(Ts − 20)] ÷ [1 + αp(Tp − 20)] Bu formül, ölçeğin sıcaklıkla fiziksel olarak değiştiği ideal bir doğrusal modeli temsil eder. Gerçek cihazda gövde geometrisi, çoklu eksenler, yazılım düzeltmeleri ve üretici kalibrasyon modeli bulunabilir. Bu nedenle ölçümde sıcaklık kompanzasyonu cihaz üreticisinin prosedürüyle uyumlu uygulanmalıdır.CMM’de ölçümde sıcaklık kompanzasyonu nasıl yapılır?
CMM sistemlerinde makine skalaları ile iş parçası için farklı sıcaklık sensörleri ve farklı genleşme katsayıları tanımlanabilir. Yazılım eksen skalalarını ve parça boyutunu 20 °C’ye göre düzeltebilir. Ancak yanlış katsayı, parçaya temas etmeyen sensör veya kararsız sıcaklık alanı, otomatik düzeltmenin güvenilirliğini düşürür.
- Yazılım durumunu doğrulayın: Sıcaklık kompanzasyonu kapalı mı, açık mı ve hangi bileşenlere uygulanıyor?
- Parça malzemesini tanımlayın: Genel “alüminyum” veya “çelik” yerine mümkünse gerçek alaşımın katsayısını girin.
- Birimleri kontrol edin: 23 µm/(m·°C) ile 23 × 10−6/°C aynı büyüklüğü ifade eder; yazılımın istediği formatı doğrulayın.
- Sensörü parçaya bağlayın: Sensör, ısı kaynağından ve operatör temasından etkilenmeyen temsilî bölgeye yerleştirilmelidir.
- Termal kararlılığı izleyin: Tek bir anlık sıcaklık değeri yerine ölçüm boyunca sıcaklık eğilimini kaydedin.
- Çifte düzeltmeyi önleyin: Yazılım düzeltilmiş sonuç veriyorsa Excel’de yeniden termal düzeltme uygulamayın.
- Rapor alanlarını ayırın: Ham değer, ölçüm sıcaklığı, α değeri, uygulanan düzeltme ve 20 °C sonucu ayrı gösterilmelidir.
Parça ne kadar süre bekletilmelidir?
Her parça için geçerli sabit bir “iki saat” veya “sekiz saat” kuralı yoktur. Denge süresi; malzemeye, kütleye, kesit kalınlığına, yüzey alanına, paketlemeye, hava akışına, başlangıç sıcaklığına ve gereken belirsizliğe bağlıdır. Ölçümde sıcaklık kompanzasyonu öncesinde bekleme süresini saatle değil, parçadaki birden fazla sensörün belirlenen süre boyunca kabul edilen değişim sınırının içinde kalmasıyla doğrulamak daha güvenlidir.Ölçümde sıcaklık kompanzasyonu belirsizliğe nasıl eklenir?
Termal düzeltme yapmak sıcaklık etkisini sıfırlamaz; yalnız tahmini sapmayı düzeltir. Parça sıcaklığının, genleşme katsayısının ve ölçüm sistemi sıcaklığının belirsizlikleri sonuçta kalır. Basit bir parça sıcaklığı katkısı: uT(L) = |α × L| × u(T) Genleşme katsayısı belirsizliğinin katkısı: uα(L) = |L × ΔT| × u(α) Bu iki bileşen bağımsız kabul edilebiliyorsa kareler toplamının kareköküyle birleştirilir: utermal = √[uT(L)2 + uα(L)2]500 mm alüminyum parça için belirsizlik örneği
α = 23 × 10−6/°C, ΔT = 8 °C, sıcaklık sınırı ±0,5 °C ve katsayı sınırı ±1 × 10⁻⁶/°C olsun. Her iki sınır dikdörtgen dağılım kabul edilirse standart belirsizlikler √3’e bölünür:- Sıcaklık katkısı: 23 × 10−6 × 500 × (0,5/√3) ≈ 3,3 µm
- Katsayı katkısı: 500 × 8 × (1 × 10−6/√3) ≈ 2,3 µm
- Birleşik termal standart belirsizlik: √(3,3² + 2,3²) ≈ 4,0 µm
- Yalnız bu iki bileşen için yaklaşık genişletilmiş değer, k = 2 ile 8,0 µm
Ölçümde sıcaklık kompanzasyonunda yapılan 10 hata
- Oda termometresini parça sıcaklığı kabul etmek: Parça, ortamdan birkaç derece farklı olabilir.
- Tüm çeliklere aynı katsayıyı vermek: Paslanmaz ve takım çelikleri karbon çeliğinden farklı davranabilir.
- Alüminyum için çelik katsayısı kullanmak: Düzeltmeyi yaklaşık yarıya düşürür.
- İşaret hatası yapmak: Sıcak parçayı 20 °C’ye dönüştürürken boyutu büyütmek yerine küçültmek gerekir.
- Cihaz skala sıcaklığını yok saymak: Parça ve skala farklı malzeme veya sıcaklıktaysa diferansiyel etki oluşur.
- Yazılım düzeltmesini ikinci kez uygulamak: Sonucun hatalı yönde iki kez değiştirilmesine neden olur.
- Tek noktadan sıcaklık ölçmek: Büyük parçada yüzey ve çekirdek ya da iki uç arasında gradyan bulunabilir.
- Parlak alüminyumu doğrulamadan kızılötesi termometreyle ölçmek: Emisyon katsayısı ve yansıma hatası sıcaklık sonucunu bozabilir.
- Operatör ısısını ihmal etmek: Küçük parça ve el aletleri uzun süre tutulduğunda boyut ve skala etkilenebilir.
- Düzeltme yapıp belirsizliği sıfır kabul etmek: Sensör ve katsayı belirsizliği ölçüm sonucunda kalır.
Ölçümde sıcaklık kompanzasyonu kontrol listesi
- Teknik resmin veya şartnamenin referans sıcaklığı doğrulandı mı?
- Parçanın alaşımı ve uygun genleşme katsayısı biliniyor mu?
- Parça sıcaklığı kalibre edilmiş temaslı sensörle ölçüldü mü?
- Büyük parçada sıcaklık gradyanı birden fazla noktadan kontrol edildi mi?
- Ölçüm cihazının skala ve gövde sıcaklığı değerlendirildi mi?
- Parçanın sıcaklığı ölçüm boyunca kararlı mı?
- Cihazın otomatik kompanzasyon durumu ve katsayı birimi doğrulandı mı?
- Ham ve düzeltilmiş değerler birbirinden ayrıldı mı?
- Çifte düzeltme yapılmadığı kontrol edildi mi?
- Sıcaklık ile katsayı belirsizlikleri bütçeye eklendi mi?
- Kabul kararı düzeltilmiş 20 °C değeri üzerinden verildi mi?
- Sonuç tolerans sınırına yakınsa karar kuralı uygulandı mı?
Uygulama kararı: yalnız oda sıcaklığını değil ölçüm modelini yönetin
Ölçümde sıcaklık kompanzasyonu, ham sonucu rastgele birkaç mikrometre değiştiren bir yazılım seçeneği değildir. Doğru uygulama; parçanın 20 °C’den farkını, gerçek malzeme katsayısını, ölçüm sisteminin termal davranışını ve kalan belirsizliği tek modelde birleştirir. Alüminyum parçalarda sıcaklık etkisi çoğu çelik parçaya göre yaklaşık iki kat yüksek olduğundan uzun boylarda ve dar toleranslarda risk hızla büyür. Parça sıcaklığı kararlı değilse veya katsayı güvenilir biçimde bilinmiyorsa matematiksel düzeltme tek başına yeterli görülmemelidir. Gerekirse parça kontrollü ortamda bekletilmeli, çok noktalı sıcaklık takibi yapılmalı ve raporlu profesyonel ölçüm hizmeti ile yöntem doğrulanmalıdır.Ölçümde sıcaklık kompanzasyonu hakkında sık sorulan sorular
Ölçümde sıcaklık kompanzasyonu formülü nedir?
20 °C’deki boyut, ölçülen boyutun 1 + α × (T − 20) değerine bölünmesiyle bulunur. Küçük sıcaklık farklarında termal değişim yaklaşık olarak ΔL = α × L × ΔT formülüyle hesaplanabilir.Alüminyum 1 metrede 1 °C’de ne kadar uzar?
Alaşıma bağlı olarak yaklaşık 22–24 µm uzar. Eğitim hesaplarında çoğu zaman 23 µm/(m·°C) kullanılır; kritik kabul kararında gerçek alaşım değeri doğrulanmalıdır.Çelik 1 metrede 1 °C’de ne kadar uzar?
Karbon ve düşük alaşımlı çelikler için yaklaşık 10,5–12,5 µm değişim beklenebilir. 11,5 veya 12 µm/(m·°C) sık kullanılan örnek değerlerdir.20 °C dışında ölçüm yapmak yasak mıdır?
Hayır. Başka sıcaklıklarda ölçüm yapılabilir; ancak sonuç uygun termal modelle 20 °C’ye dönüştürülmeli ve sıcaklık kaynaklı belirsizlik ölçüm için kabul edilebilir olmalıdır.Oda sıcaklığı 20 °C ise kompanzasyon gerekir mi?
Parça ve cihaz da termal dengedeyse düzeltme çok küçük olabilir. Ancak oda sıcaklığının 20 °C olması parçanın, mastarın ve skalanın aynı sıcaklıkta olduğunu tek başına kanıtlamaz.CMM otomatik sıcaklık kompanzasyonu yeterli midir?
Doğru sensör yerleşimi, doğru malzeme katsayısı, kararlı sıcaklık ve doğrulanmış yazılım ayarı varsa etkilidir. Sıcaklık gradyanı veya yanlış katsayı varsa otomatik sonuç güvenilir olmayabilir.Kızılötesi termometreyle alüminyum parça sıcaklığı ölçülür mü?
Parlak alüminyumun düşük ve değişken emisyon katsayısı nedeniyle doğrulanmamış kızılötesi ölçüm yanıltıcı olabilir. Hassas boyutsal kontrolde kalibre edilmiş temaslı sensör tercih edilmelidir.Termal düzeltme ölçüm belirsizliğini ortadan kaldırır mı?
Hayır. Düzeltme tahmini termal sapmayı giderir; sıcaklık sensörü, genleşme katsayısı, sıcaklık dağılımı ve ölçüm sisteminden gelen belirsizlikler bütçede kalır.Parçayı ölçüm odasında kaç saat bekletmek gerekir?
Sabit bir süre bütün parçalar için geçerli değildir. Denge; malzeme, kütle, kesit, başlangıç sıcaklığı ve hava akışına bağlıdır. Bekleme süresi, parça sıcaklığının tanımlı süre boyunca kararlı kaldığı ölçülerek doğrulanmalıdır. Teknik not: Bu içerik eğitim amaçlıdır. Ürün kabulü, kalibrasyon veya sözleşmeye bağlı değerlendirmelerde teknik resim, müşteri şartnamesi, cihaz üreticisinin prosedürü ve kullanılan standardın yürürlükteki tam metni esas alınmalıdır.
REKLAM