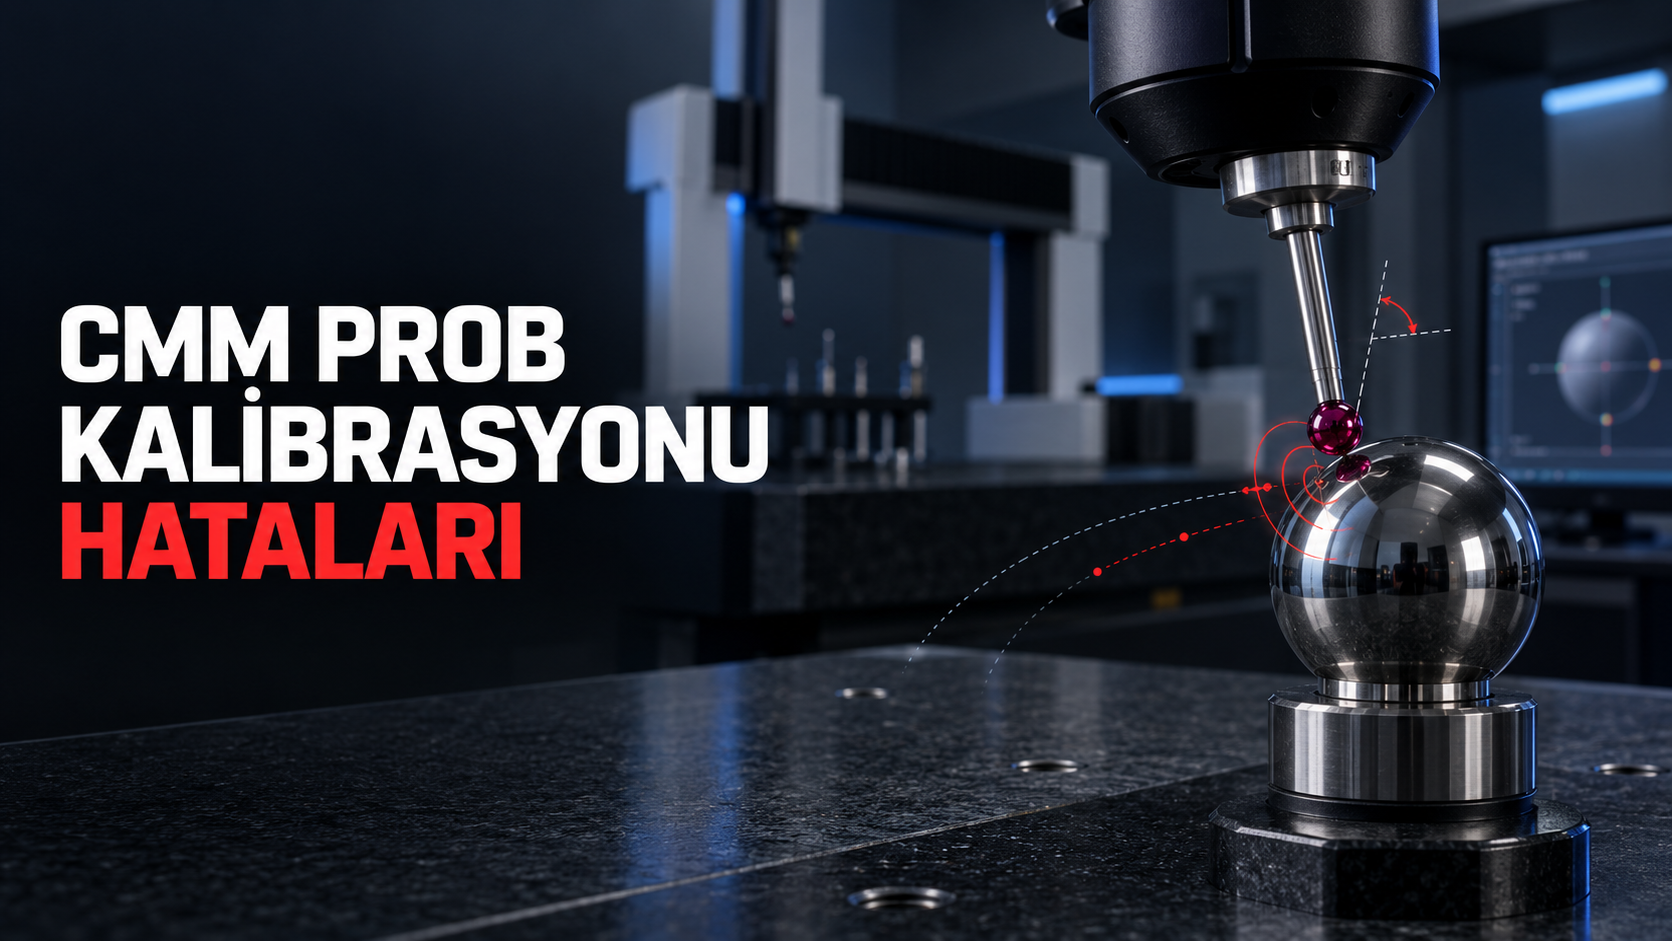

Doğrudan yanıt: CMM prob kalibrasyonunda form hatası yüksek çıkıyorsa önce referans kürenin sertifikalı çapı ile yazılım tanımını karşılaştırın. Ardından küreyi ve stylus ucunu temizleyin; bağlantıların sıkılığını, uç çapı ile uzunluk tanımlarını, kullanılan açıları ve kalibrasyon hızını kontrol edin. Sorun devam ediyorsa prob modülü, kafa bağlantısı, çarpışma geçmişi ve CMM’nin genel tekrarlanabilirliği incelenmelidir.
İçindekiler
CMM prob kalibrasyonu nedir?
CMM prob kalibrasyonu, temaslı prob sisteminin ölçüm sırasında kullanacağı etkin stylus çapını ve merkez ofsetlerini referans bir artefakt üzerinden belirleme işlemidir. Referans olarak çoğunlukla form doğruluğu yüksek, çapı sertifikalı bir küre kullanılır. CMM yazılımı küre üzerinde farklı yönlerden noktalar alır ve gerçek temas davranışını hesaplayarak prob dosyasına kaydeder. Burada iki kavramı ayırmak önemlidir. CMM’nin periyodik kalibrasyonu, cihazın belirtilen performans şartlarını sağlayıp sağlamadığını değerlendirir. CMM prob kalibrasyonu olarak anılan yeterlilik işlemi ise belirli stylus, modül, uzatma, açı ve ölçüm koşulu için etkin uç geometrisini tanımlar. Probun küre üzerinde başarılı biçimde tanıtılması, CMM’nin tamamının kalibre edildiği anlamına gelmez. Temaslı prob sistemleri için performans değerlendirmesinde ISO 10360-5:2020 önemli bir referanstır. Standart; tekli ve çoklu stylus sistemlerini, indekslenebilir prob kafalarını, ayrık nokta ölçümünü ve tarama modunu kapsayan kabul ve periyodik yeniden doğrulama yaklaşımını tanımlar. Ancak günlük CMM prob kalibrasyonu sınırları, CMM ve prob üreticisinin teknik dokümanı ile işletmenin doğrulanmış prosedürüne göre belirlenmelidir.Statik uç çapı ile etkin uç çapı neden aynı değildir?
Stylus küresinin fiziksel çapı hassas biçimde üretilmiş olsa da CMM ölçümü dinamik bir işlemdir. Prob tetikleme mekanizması, yaklaşma hızı, temas kuvveti, stylus eğilmesi ve elektronik tepki, yazılımın hesapladığı etkin uç yarıçapını etkileyebilir. Bu nedenle CMM prob kalibrasyonu gerçek parça ölçümündeki hız, yön ve prob düzenine mümkün olduğunca yakın koşullarda yapılmalıdır.
CMM prob form hatasının yüksek çıkması ne anlama gelir?
CMM prob kalibrasyonu ekranındaki form hatası veya bazı yazılımlarda gösterilen sigma değeri, referans küreden alınan noktaların hesaplanan küresel forma ne kadar uyduğunu değerlendirmek için kullanılır. Yüksek değer; kir, gevşek bağlantı, hasarlı uç, yanlış küre tanımı, uygunsuz nokta dağılımı veya mekanik prob problemi gibi nedenlere işaret edebilir. Her CMM yazılımı aynı hesaplama yöntemini, filtreyi veya kabul limitini kullanmaz. Bu nedenle internette görülen tek bir “maksimum sigma” değeri bütün cihazlara uygulanmamalıdır. Doğru karar için aşağıdaki üç bilgi birlikte değerlendirilmelidir:- CMM ve prob üreticisinin ilgili konfigürasyon için belirlediği sınır,
- cihazın kabul veya periyodik kalibrasyon kayıtlarında görülen temel performans,
- işletmenin kontrol probu ya da referans parça üzerinden oluşturduğu geçmiş eğilim.
CMM prob kalibrasyonu hatalarının 7 kritik nedeni
1. Kalibrasyon küresinin çapı veya konumu yanlış tanımlanmıştır
CMM prob kalibrasyonu sırasında yazılıma girilen referans küre çapı, sertifikadaki gerçek değerden farklıysa hesaplanan stylus çapı ve ofsetleri hatalı olabilir. Nominal çap ile sertifikalı çapın karıştırılması, farklı bir kalibrasyon küresine ait dosyanın seçilmesi veya kürenin yeri değiştiği hâlde eski merkez koordinatlarının kullanılması sık görülen nedenlerdir. Kontrol sırasında kürenin kimliği, seri numarası, sertifikalı çapı ve yazılımda seçilen kalibrasyon aracı eşleştirilmelidir. Küre sökülmüş, yönü değiştirilmiş veya yeniden bağlanmışsa merkez konumu yeniden belirlenmelidir. Küre sapının gevşek olmadığı ve bağlantının ölçüm kuvveti altında hareket etmediği de doğrulanmalıdır.2. Kalibrasyon küresi veya stylus yüzeyi kirlidir
CMM prob kalibrasyonu temiz bir temas yüzeyi gerektirir. Toz, yağ filmi, soğutma sıvısı kalıntısı ve çok küçük metal parçacıkları temas noktasını değiştirir. Referans küre üzerindeki tek bir parçacık bile farklı yönlerden alınan noktaların aynı küresel forma oturmasını zorlaştırabilir. Stylus ucunda biriken malzeme de etkin çapın büyümüş görünmesine veya tekrarlanabilirliğin bozulmasına yol açabilir. Temizleme işlemi üreticinin önerdiği malzeme ve yöntemle yapılmalıdır. Tüy bırakan bez, aşındırıcı ürün veya yüzeyi çizebilecek uygulamalar kullanılmamalıdır. Temizlik sonrasında küreye ve prob ucuna çıplak elle temas edilmemesi, yeniden kirlenme riskini azaltır.3. Stylus gevşek, hasarlı veya yanlış tanımlanmıştır
Stylus bağlantısının yeterince sıkı olmaması, probun temas anında mikroskobik hareket yapmasına neden olabilir. Fazla sıkma ise dişe, adaptöre veya prob modülüne zarar verebilir. Üreticinin önerdiği stylus anahtarı ve sıkma yöntemi kullanılmalıdır. Yakut veya seramik kürede çatlak, düzleşme, kaplama transferi ya da çarpışma izi bulunabilir. Görsel kontrol yalnızca çıplak gözle sınırlı kalmamalı; küçük uçlar uygun büyütme altında incelenmelidir. CMM prob kalibrasyonu öncesinde yazılımda seçilen uç çapı, toplam uzunluk, uzatma ve adaptör bileşenleri fiziksel kurulumla birebir eşleştirilmelidir.4. Prob uzatması gereğinden uzun veya bağlantı sayısı fazladır
Uzun stylus ve çok parçalı uzatma düzeni erişimi artırırken eğilme, titreşim ve bağlantı esnekliğini de artırır. Temas sırasında oluşan elastik sapma, yönlere göre farklı davranabilir. Bu durum özellikle küçük küreli, ince gövdeli veya yıldız prob düzenlerinde daha görünür hâle gelir. Ölçülecek özelliğe erişebilen en kısa ve en rijit prob düzeni tercih edilmelidir. Gereksiz adaptörler kaldırılmalı, sensörün izin verdiği toplam kütle ve ofset sınırları aşılmamalıdır. Prob yapısı değiştirildiğinde eski değerler kullanılmamalı; yeni fiziksel konfigürasyon için CMM prob kalibrasyonu yeniden yapılmalıdır.5. Kalibrasyon ve parça ölçüm koşulları birbiriyle uyuşmamaktadır
CMM prob kalibrasyonu düşük hızda, parça ölçümü ise daha yüksek temas hızında yapılıyorsa etkin uç davranışı değişebilir. Tarama hızı, yaklaşma mesafesi, tetikleme kuvveti ve filtre ayarları da sonuç üzerinde etkili olabilir. Özellikle yüksek doğruluk istenen görevlerde kalibrasyon ile ölçüm arasındaki dinamik koşulların eşleşmesi gerekir. Aynı stylus farklı prob açılarında kullanılıyorsa programda kullanılan her etkin yön tanımlanmalıdır. Yalnızca aşağı yönlü konumun kalibre edilip yatay veya açılı yönlerin eski verilerle kullanılması, çoklu stylus boyut ve konum hatalarına yol açabilir.6. Sıcaklık, titreşim veya basınçlı hava koşulları kararlı değildir
CMM, prob sistemi, kalibrasyon küresi ve stylus farklı sıcaklıklardaysa kısa süreli ofset değişimleri oluşabilir. Klima akışı, açık kapı, doğrudan güneş ışığı ve operatörün küreye uzun süre temas etmesi yerel sıcaklık farkı meydana getirebilir. Uzun prob uzatmalarında bu etki daha görünür olabilir. Hava yataklı CMM’lerde basınç ve hava kalitesi de kontrol edilmelidir. Düşük basınç, su veya yağ içeren hava ve zeminden gelen titreşim, CMM prob kalibrasyonu sonuçlarını kararsızlaştırabilir. Sorun belirli saatlerde veya üretim ekipmanı çalışırken ortaya çıkıyorsa çevresel veriler zaman damgasıyla karşılaştırılmalıdır.7. Prob modülü, kafa veya bağlantı sistemi sorunludur
Çarpışma, aşınmış prob modülü, kirli manyetik temas yüzeyi, tam oturmayan modül veya gevşek prob kafası tekrarlanabilirliği bozabilir. Bu mekanik sorunlar CMM prob kalibrasyonu tekrarlansa bile kararsız sonuç üretebilir. Değiştirilebilir modüllerde sorun gövde, modül veya stylus tarafında olabilir. Parçaları rastgele değiştirmek yerine bilinen iyi bir modül ve stylus ile karşılaştırmalı kontrol yapılmalıdır. Prob tetiklenmiyor, geç tetikleniyor, aynı yönde sürekli farklı sonuç veriyor veya temastan sonra başlangıç konumuna kararlı dönmüyorsa mekanik ya da elektronik inceleme gerekebilir. Böyle bir durumda CMM prob kalibrasyonu ile hatayı maskelemeye çalışmak yerine ölçüm durdurulmalı ve üreticinin servis prosedürü uygulanmalıdır.CMM prob kalibrasyonu hataları için belirtiye göre teşhis tablosu
| Belirti | Olası neden | İlk kontrol | Önerilen eylem |
|---|---|---|---|
| Form hatası aniden yükseldi | Küre veya stylus kirli, uç gevşek ya da hasarlı | Temizlik, sıkılık ve büyütmeli görsel inceleme | Temizleyin, doğru biçimde sıkın ve işlemi tekrarlayın |
| Hesaplanan uç çapı geçmiş değerden farklı | Yanlış küre çapı, yanlış stylus tanımı veya hız farkı | Sertifika, prob dosyası ve kalibrasyon parametreleri | Tanımları düzeltin ve aynı koşullarda yeniden kalibre edin |
| Yalnızca bir prob açısı başarısız | Açı tanımı, erişim, nokta dağılımı veya kafa konumu | Fiziksel açı ile yazılım yönünü karşılaştırın | İlgili açıyı yeniden oluşturup ayrı doğrulayın |
| Uzun probda sonuç kararsız | Eğilme, titreşim, fazla bağlantı veya aşırı kütle | Toplam uzunluk, bağlantı sayısı ve sensör limiti | Daha kısa ve rijit bir konfigürasyon kullanın |
| Kalibrasyon başarılı, parça tekrarı zayıf | Fikstür, sıcaklık, datum, hız veya yüzey etkisi | Referans küre tekrar testi ile parça tekrarını ayırın | Prob dışındaki ölçüm zincirini inceleyin |
| Çarpışma sonrasında tüm uçlar değişti | Kafa, modül, adaptör veya küre bağlantısı hareket etti | Mekanik inceleme ve bilinen iyi konfigürasyon testi | Ölçümü durdurun, sistemi doğrulayın ve yeniden kalibre edin |
CMM prob kalibrasyon hatası nasıl teşhis edilir?
- Mevcut sonucu kaydedin: Form hatası, etkin uç çapı, ofsetler, tarih, saat, operatör, prob dosyası ve çevre değerlerini silmeden önce kayıt altına alın.
- Doğru dosyayı doğrulayın: Fiziksel stylus yapısı ile yazılımdaki uç, modül, uzatma, açı ve küre tanımlarını karşılaştırın.
- Referans küreyi kontrol edin: Seri numarası, sertifikalı çap, bağlantı sıkılığı, yüzey temizliği ve küre konumunu inceleyin.
- Stylus sistemini kontrol edin: Ucu temizleyin; çatlak, düzleşme ve kir birikimini büyütme altında arayın. Bağlantıları üretici yöntemine göre sıkın.
- Aynı koşullarda yeniden çalıştırın: Hız, nokta sayısı, yaklaşma yönü ve prob açısını değiştirmeden yeterlilik işlemini tekrarlayın.
- Tekrarlanabilirlik testi yapın: Aynı küreyi otomatik programla birden fazla kez ölçerek boyut ve konum sonuçlarının dağılımını inceleyin.
- Konfigürasyonu sadeleştirin: Mümkünse kısa, tek uçlu ve bilinen iyi bir stylus ile temel test yapın. Sorun kaybolursa uzatma, eklem veya yıldız prob yapısını aşamalı ekleyin.
- Bilinen iyi modülle karşılaştırın: Uygun ve yetkili prosedür varsa aynı gövdede doğrulanmış bir modül kullanarak mekanik arızayı izole edin.
- CMM performansını ayırın: Birden fazla prob yapısında aynı sapma görülüyorsa cihaz geometrisi, çevre, hava sistemi ve periyodik doğrulama kayıtlarını inceleyin.
Referans küre testi nasıl kullanılmalıdır?
Prob normal şekilde tanıtıldıktan sonra aynı referans küre bağımsız bir ölçüm programıyla kontrol edilebilir. Noktalar küre yüzeyine dengeli dağıtılmalı, ölçüm otomatik ve aynı prob açısıyla tekrarlanmalıdır. Elde edilen çap, form ve merkez sonuçları cihazın kabul kayıtları ile işletmenin geçmiş kontrol grafiğiyle karşılaştırılmalıdır. Bu test bir CMM kalibrasyonunun yerine geçmez. Amacı, prob düzeninin kısa dönem tekrarlanabilirliğini hızlı biçimde kontrol etmek ve sorun probda mı, kurulumda mı yoksa daha geniş ölçüm sisteminde mi sorusuna kanıt sağlamaktır.
CMM probu ne zaman yeniden kalibre edilmelidir?
Her işletme için geçerli tek bir saatlik veya günlük aralık yoktur. Yeniden kalibrasyon sıklığı; prob sisteminin kararlılığına, toleranslara, kullanım yoğunluğuna, çevre değişimine ve hatalı kabul riskine göre belirlenmelidir. Aşağıdaki durumlarda yeniden yeterlilik veya doğrulama yapılması gerekir:- Stylus, uzatma, adaptör, modül veya prob açısı değiştirildiğinde,
- prob ya da kafa çarpışma yaşadığında,
- kalibrasyon küresi söküldüğünde veya konumu değiştiğinde,
- ortam sıcaklığı doğrulanmış çalışma aralığının dışına çıktığında,
- uç temizlendiğinde ve fiziksel durumunda şüphe oluştuğunda,
- kontrol parçası veya referans artefakt sonucu eğilim sınırını aştığında,
- programdaki hız, tarama veya filtre koşulları değiştirildiğinde,
- vardiya başlangıcı veya ölçüm serisi öncesi risk bazlı prosedür bunu gerektirdiğinde.
CMM prob kalibrasyon kaydında neler bulunmalıdır?
İzlenebilir bir prob kalibrasyon kaydı, sonucun hangi fiziksel ve yazılımsal koşullarda üretildiğini gösterebilmelidir. Asgari kayıt alanları şunlardır:- CMM kimliği ve geçerli kalibrasyon bilgisi,
- prob kafası, gövdesi ve modül kimliği,
- stylus uç çapı, malzemesi, uzunluğu, uzatmaları ve kullanılan açı,
- referans kürenin kimliği, sertifikalı çapı ve sertifika geçerliliği,
- kalibrasyon hızı, nokta sayısı, ölçüm modu ve yazılım sürümü,
- hesaplanan etkin uç çapı, form hatası ve merkez ofsetleri,
- ortam, CMM ve gerektiğinde referans küre sıcaklığı,
- kabul kriteri, sonuç, operatör ve tarih-saat bilgisi,
- temizlik, parça değişimi, çarpışma veya bakım gibi yapılan müdahaleler.
CMM ölçümünde prob hatası ile parça kaynaklı hata nasıl ayrılır?
Kalibrasyon küresindeki tekrar iyi, ancak parça ölçümündeki tekrar zayıfsa sorun doğrudan prob kalibrasyonu olmayabilir. Parçanın bağlanması, datum oluşturma yöntemi, yüzey kirliliği, nokta dağılımı, parça sıcaklığı veya ince cidarlı bölgelerdeki deformasyon ayrıca incelenmelidir. Aynı probla referans küre, kontrol parçası ve gerçek parça üzerinde kademeli test yapılması hata kaynağını ayırmayı kolaylaştırır. Operatör ve kurulum etkisini istatistiksel olarak değerlendirmek gerektiğinde Gage R&R analizi rehberi kullanılabilir. Büyük ve ağır parçalarda prob erişimi, uzatma ve termal etkiler için CMM ile büyük parça ölçümü yazısı ek kontrol noktaları sunar. CMM altyapısı bulunmayan veya sonuçlarını bağımsız bir sistemle karşılaştırmak isteyen işletmeler, raporlu CMM ölçüm hizmeti üzerinden karşılaştırmalı doğrulama yaptırabilir. Yeni yatırım planlayan ekipler ise CMM ölçüm cihazlarını prob sistemi, ölçüm hacmi ve uygulama toleransıyla birlikte değerlendirmelidir.CMM prob kalibrasyonu uygulama kontrol listesi
- Referans kürenin kimliği ve sertifikalı çapı doğrulandı mı?
- Küre bağlantısı kararlı, yüzeyi temiz ve hasarsız mı?
- Stylus küresi temiz, sağlam ve uygun büyütmeyle kontrol edilmiş mi?
- Stylus, uzatma ve adaptörler fiziksel kurulumla aynı biçimde tanımlandı mı?
- Kullanılacak bütün prob açıları ayrı ayrı yeterli hâle getirildi mi?
- Kalibrasyon hızı ve ölçüm koşulları gerçek programla uyumlu mu?
- Toplam stylus uzunluğu ve kütlesi sensör sınırları içinde mi?
- Form hatası, etkin çap ve ofset değerleri geçmiş kayıtlarla karşılaştırıldı mı?
- Çevre koşulları cihaz üreticisinin izin verdiği aralıkta ve kararlı mı?
- Çarpışma veya müdahale geçmişi kontrol edildi mi?
- Bağımsız küre ya da kontrol parçası tekrarı kabul kriterini sağlıyor mu?
- Sonuç, kullanılan konfigürasyon ve operatör bilgisiyle kayıt altına alındı mı?
CMM prob sisteminde doğru ekipman seçimi neden önemlidir?
Prob ucu seçimi yalnızca erişim mesafesine göre yapılmamalıdır. Uç küresinin çapı, malzemesi, gövde rijitliği, bağlantı sayısı ve toplam kütle; ölçülecek özelliğin çapı, derinliği, yüzeyi ve toleransıyla birlikte değerlendirilmelidir. INSIZE ürün grubundaki ISQ-20 CMM prob ucu gibi seçeneklerde teknik uygunluk, kullanılacak CMM ve prob bağlantısıyla doğrulanmalıdır. CMM’nin ara kontrollerinde kullanılan artefaktlar da görevine göre seçilmelidir. INSIZE 6882 CMM kontrol mastarları, cihazın kontrol planında değerlendirilebilecek ürünler arasındadır; ancak prob yeterlilik küresinin veya akredite CMM kalibrasyonunun otomatik olarak yerine geçtiği varsayılmamalıdır.
CMM prob kalibrasyonunda güvenilir karar nasıl verilir?
CMM prob kalibrasyonu hataları, yalnızca ekrandaki tek bir form veya sigma değerine bakılarak çözülemez. Referans küre, stylus, prob dosyası, hız, açı, çevre ve mekanik sistem aynı ölçüm zincirinin parçalarıdır. En güvenilir yaklaşım; önce doğru tanımları ve temizliği doğrulamak, ardından sistemi basit bir prob düzeniyle test etmek ve değişkenleri tek tek ekleyerek kök nedeni izole etmektir. Prob yeterlilik sonuçları geçmiş verilerle izlenmeli, ölçüm görevine uygun kabul sınırları yazılı hâle getirilmeli ve çarpışma ya da konfigürasyon değişikliği sonrasında bağımsız doğrulama yapılmalıdır. Bu disiplin, hatalı bir prob ofsetinin bütün ölçüm programına taşınmasını önler ve CMM raporlarının farklı vardiyalar arasında karşılaştırılabilirliğini güçlendirir.CMM prob kalibrasyonu hakkında sıkça sorulan sorular
CMM prob kalibrasyonu ile CMM kalibrasyonu aynı işlem midir?
Hayır. Prob kalibrasyonu veya yeterlilik işlemi, belirli stylus konfigürasyonunun etkin çap ve ofsetlerini belirler. CMM kalibrasyonu ise cihazın genel geometrik ve metrologik performansını tanımlı testlerle değerlendirir.CMM prob form hatası kaç olmalıdır?
Bütün CMM sistemleri için geçerli tek bir değer yoktur. Limit; prob tipi, stylus yapısı, yazılım algoritması, üretici şartı ve hedef ölçüm belirsizliğine göre belirlenmelidir. Sonuç geçmiş eğilim ve etkin uç çapıyla birlikte değerlendirilmelidir.Kalibrasyon küresi kirliyse ölçüm sonucu değişir mi?
Evet. Küredeki toz, yağ veya parçacıklar temas noktalarını değiştirerek form hatasını ve hesaplanan uç çapını etkileyebilir. Küre ile stylus, üreticinin önerdiği yöntemle temizlenmelidir.Prob çarpışmasından sonra yeniden kalibrasyon gerekir mi?
Evet. Çarpışma stylus, modül, adaptör, kafa veya kalibrasyon küresi bağlantısında hareket oluşturabilir. Ölçüme devam etmeden önce fiziksel inceleme, yeniden yeterlilik ve bağımsız kontrol yapılmalıdır.Uzun stylus CMM doğruluğunu etkiler mi?
Etkileyebilir. Uzunluk ve bağlantı sayısı arttıkça eğilme, titreşim, kütle ve yönsel sapma riski büyür. Uygulamaya erişebilen en kısa ve en rijit düzen tercih edilmelidir.Her prob açısı ayrı ayrı kalibre edilmeli midir?
Ölçüm programında kullanılacak her etkin uç ve prob yönü, sistem üreticisinin prosedürüne göre tanımlanmalı ve yeterli hâle getirilmelidir. Yalnızca bir açının verisini diğer açılara uygulamak konum ve boyut hatası oluşturabilir.Prob kalibrasyonu ne sıklıkla yapılmalıdır?
Sabit bir süre bütün uygulamalara uymaz. Sıklık; tolerans, kullanım yoğunluğu, çevre kararlılığı, çarpışma riski ve kontrol verilerinin eğilimine göre belirlenmelidir. Konfigürasyon değişikliğinde veya şüpheli sonuçta yeniden kalibrasyon yapılmalıdır.Kalibrasyon başarılı olduğu hâlde parça ölçümü neden tekrarlamıyor?
Fikstür, datum, sıcaklık, yüzey, nokta stratejisi veya parça deformasyonu tekrarı bozabilir. Referans kürede tekrar testi yapılarak prob sistemi ile parça kurulumunun etkisi birbirinden ayrılmalıdır.Teknik referanslar
Teknik not: Bu içerik genel uygulama rehberidir. Kabul limitleri, temizlik malzemeleri, sıkma yöntemi ve prob yeterlilik parametreleri için kullanılan CMM, prob sistemi ve yazılımın güncel üretici dokümanı esas alınmalıdır.
REKLAM